


Miten tarran tarran pintamateriaalien ominaisuudet vaikuttavat stanssaus-leikkauksen laatuun?
Itseliimautuvat-materiaalit ovat komposiittimateriaaleja, ja stanssaus- eroaa perinteisistä painomateriaaleista. Esimerkiksi stanssauspaperin-leikkaus tarkoittaa koko materiaalin leikkaamista, kun taas itseliimautuvien materiaalien-leikkaus-leikkautuu vain pintamateriaalin ja liimakerroksen läpi, jolloin taustapaperi ja sen silikonipinnoite jäävät koskemattomiksi, jolloin leikatut tarrat jäävät jälkikäteen myöhempää käyttöä varten. Kun harkitaan, voidaanko tarra leikata tarkasti, ovatko reunat puhtaat ja sileät tai voidaanko taustapaperi leikata läpi tai jättää karkeita reunoja, itseliimautuvan-tarran pintamateriaalin ominaisuudet ovat ratkaisevassa roolissa.
Tässä artikkelissa selitetään itsekiinnittyvien -tarrapintojen ominaisuuksien ja stanssaamisen-välistä suhdetta niiden luokituksen, ominaisuuksien ja stans-leikkausprosessin optimoinnin näkökulmasta lukijoiden hyödyksi.
Itseliimautuvien{0}}tarrojen kasvoosakkeiden luokitus ja ominaisuudet
Itseliimautuvien{0}}tarrojen alalla yleisesti käytetyt pintapaperit voidaan yleensä jakaa kahteen luokkaan: paperipintapaperit ja kalvopinnat.
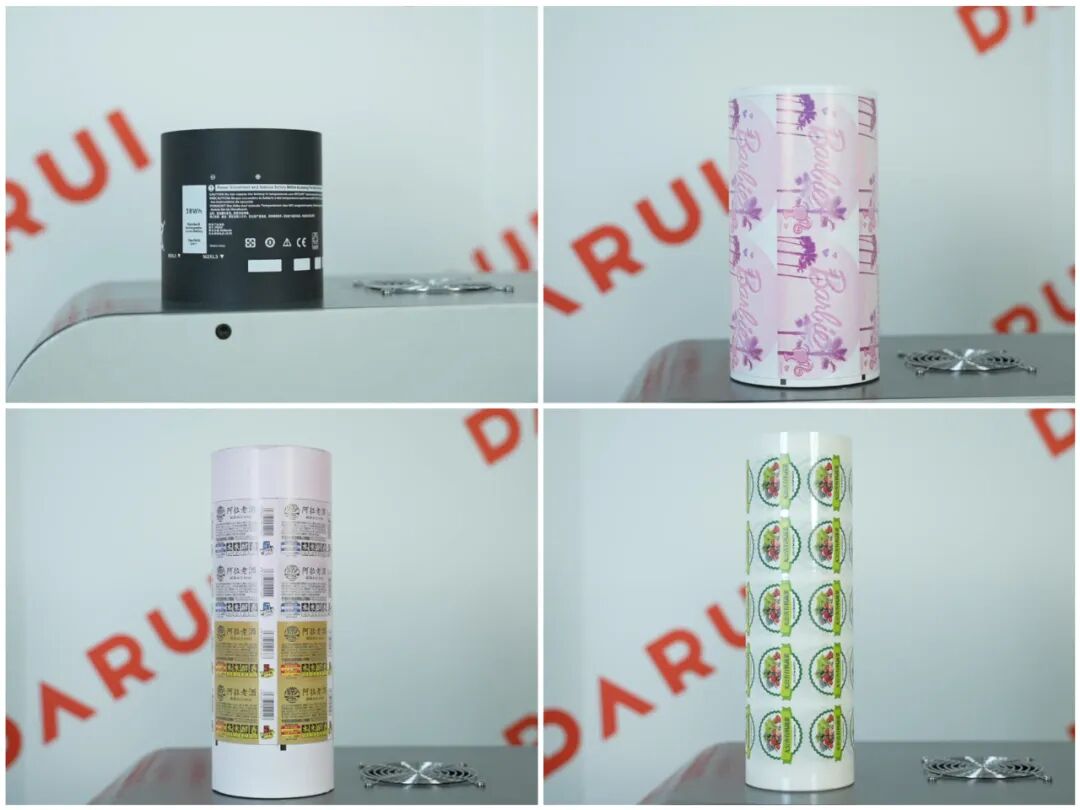
01Paperi Facestock
Paperiset tarrat soveltuvat erilaisiin painomenetelmiin, helposti repeytyviä ja hengittäviä, joten ne sopivat paremmin käytettäväksi kuivissa ympäristöissä. Paperimateriaaleilla itsessään ei ole vedenpitäviä tai öljynkestäviä ominaisuuksia, mutta ne voidaan saavuttaa prosesseilla, kuten laminoinnilla, jotka tarjoavat paperille tietyn veden- ja öljynkestävyyden. Yleisiä paperipinta-aineita ovat offset-paperi, päällystetty paperi, holografinen paperi, alumiinifoliopaperi, peukalointipaperi, voimapaperi ja teksturoitu paperi.
Niistä päällystetyllä paperilla on sileä pinta, vahva värintoisto ja hyvä painettavuus, mutta se on suhteellisen hauras, ja stanssauksen aikana voi esiintyä ongelmia, kuten reunavaurioita ja kulumista. Sen sijaan voimapaperilla on korkea lujuus ja sitkeys, se on kulutusta -kestävää, mutta sen pinta on karkea, sen musteen imukyky on vahva, ja meis-leikkauksen aikana voi muodostua paperipölyä, joka tukkii muotit ja vaikuttaa leikkaustarkkuuteen.
02
Elokuva Facestock
Kalvomateriaalien veden- ja öljynkestävyys on hyvä, pinta on sileä ja niille on helppo tulostaa. Niillä on korkea sään- ja korroosionkestävyys, mikä varmistaa tarrojen-vakauden ja selkeyden pitkällä aikavälillä, mikä tekee niistä ihanteellisia korkealaatuisille-tuotteille ja{3}}pitkäaikaiseen säilytykseen. Yleisiä kalvopinta-aineita ovat PET (polyeteenitereftalaatti), PP (polypropeeni) ja PE (polyeteeni).
Niistä PET-pintamateriaalilla on erinomainen kemiallinen kestävyys, korkea-lämpötilojen kestävyys ja mekaaninen lujuus sekä hyvä mittapysyvyys, ja se ei muutu helposti stanssauksen aikana. Suuren kovuutensa vuoksi se kuitenkin kuluttaa enemmän leikkaustyökaluja. PP-pinta on pehmeää, joustavaa, sillä on hyvä taittumiskestävyys, mutta se voi tarttua stanssauksen aikana, mikä tekee jätteen poistamisesta vaikeaa. PE-pintamateriaalilla on alhainen pintajännitys ja huono tarttuvuus, joten se vaatii erityiskäsittelyä stanssauksen jälkeen-tarran tarttuvuuden varmistamiseksi.
Facestock-ominaisuuksien erityiset vaikutukset-leikkauslaatuun
Pintamateriaalin fysikaaliset ja kemialliset ominaisuudet voivat vaikuttaa meistin-leikkauksen laatuun monin tavoin.
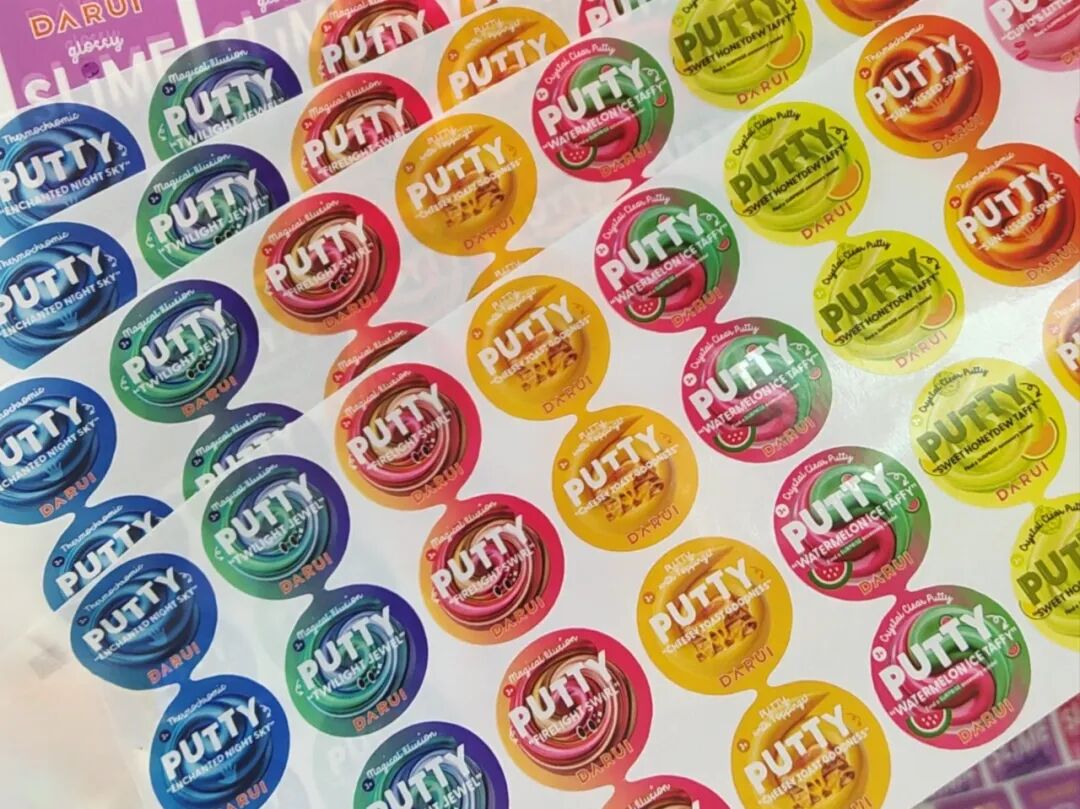
01Paksuus ja tasaisuus
Pintamateriaalin paksuus vaikuttaa suoraan stanssaussyvyyteen. Mitä paksumpi materiaali, sitä helpompi se on stanssata. Toisaalta ohuemmat materiaalit ovat alttiimpia leikkaamaan taustapaperin läpi. Tästä syystä pintamateriaalin paksuus vaikuttaa suoraan meistinleikkaustyökalujen valintaan ja stanssauspaineen asetukseen. Esimerkiksi, kun meistillä leikataan PET-pintamateriaalia, jonka paksuus on 0,1 mm, on tarpeen valita suulake, jolla on pienempi teräkulma ja suurempi kovuus, ja ohjata tarkasti stanssauspainetta leikkauslaadun varmistamiseksi.
02
Joustavuus ja kovuus
Pintamateriaalin joustavuus ja kovuus määräävät sen muodonmuutoksen stanssauksen aikana ja työkalujen kulumisen. Esimerkiksi PP-pintamateriaalin joustavuus voi aiheuttaa epätasaisia reunoja, kun stanssataan monimutkaisen muotoisia tarroja; PET-pintamateriaalin korkea kovuus voi himmentää teriä nopeammin, mikä vaatii useammin vaihtavia teriä.
03
Pinnan tasaisuus
Pintamateriaalin pinnan sileys vaikuttaa kitkaan ja jätteiden poistoon stanssauksen aikana. Sileäpintaisilla materiaaleilla, kuten päällystetyllä paperilla, on vähemmän kitkaa suuttimeen leikkaamisen aikana ja ne leikataan suhteellisen helposti, mutta etiketin erottaminen taustapaperista voi olla vaikeaa. Toisaalta karkeapintaiset materiaalit, kuten voimapaperi, auttavat poistamaan jätteitä, mutta aiheuttavat yleensä paperijätettä leikkauksen aikana, mikä vaikuttaa stanssauksen laatuun ja laitteiden puhtauteen.
Muotoleikkausprosessin optimointi kasvojen materiaalin ominaisuuksien perusteella
Jotta pintamateriaalien eri ominaisuudet vaikuttavat stanssauksen laatuun, on tarpeen tehdä kohdennettuja optimointeja stanssausprosessiin pintamateriaalin erityisominaisuuksien perusteella.
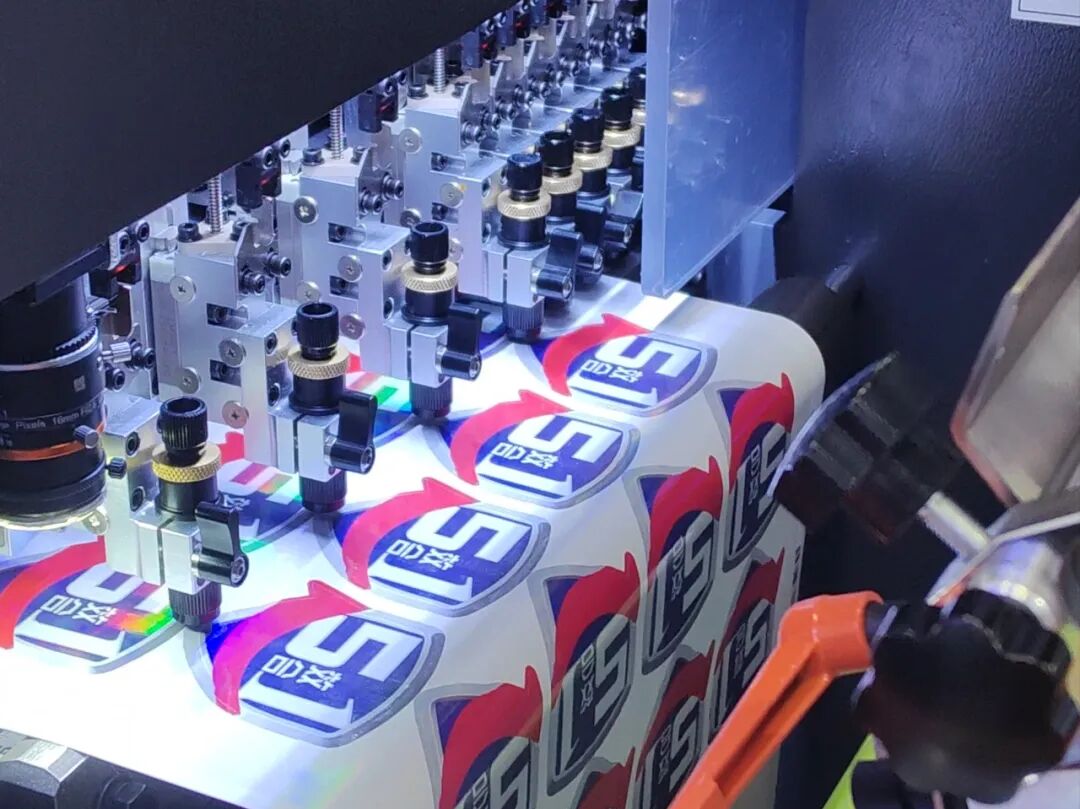
01Työkalun valinta
Valitse sopivat -leikkaustyökalut alustamateriaalin kovuuden ja paksuuden perusteella. Paperialustalle voidaan valita hiiliteräksiset terät, koska niiden terävyys ja kulutuskestävyys voivat täyttää yleisten paperimateriaalien stanssausvaatimukset-. Kalvoalustalle tulee kuitenkin käyttää työkaluja, joilla on suurempi kovuus ja terävämmät reunat, kuten kovametalli- tai volframiterästeriä, jotta varmistetaan leikkaustarkkuus ja työkalun pitkäikäisyys. Lisäksi leikattaessa joustavampia alustoja, teräkulmaa voidaan pienentää hieman leikkaussuorituskyvyn parantamiseksi.
02
Die{0}}Leikkauspaine ja nopeus
Meistin-leikkauspaineen ja nopeuden tarkka hallinta on avainasemassa meistin-leikkauksen laadun varmistamiseksi. Esimerkiksi PET-substraatteja meis-leikattaessa, stans-leikkauspaine voidaan asettaa arvoon 8–10 MPa ja stans-leikkausnopeudeksi 20–30 m/min, jotta saadaan parempia leikkaustuloksia.
03
Jätteiden poisto
Ota käyttöön asianmukaiset jätteenpoistoprosessit eri alustojen ominaisuuksien mukaan. Tarrautuville kalvosubstraateille voidaan levittää tarttumista estävä pinnoite jätteenpoistoteloihin tehokkuuden parantamiseksi. Paperijätteitä synnyttäville paperialustoille voidaan lisätä pölynkeräysjärjestelmä, joka poistaa nopeasti stanssauksen aikana syntyneen romun.
Yhteenvetona voidaan todeta, että varsinaisessa tuotannossa on kiinnitettävä huomiota alustan ominaisuuksien ja stanssausprosessien yhteensopivuuteen-. Samalla kokoamalla jatkuvasti kokemuksia tarratuotannon laadun ja tehokkuuden parantamiseksi.