

Ovatko leikkausongelmat yleisiä? Nämä neljä menetelmää tulisi hallita!
Itsekiinnittyvien-tarrojen tuotantoprosessissa stanssauksen-laatu vaikuttaa suoraan seuraavan prosessin tuotantotehokkuuteen - etiketöintilinkki, ja nopeassa-etikettiprosessissa on helppo valmistaa etikettejä ja rikkoa, mikä aiheuttaa suuria ongelmia ja tappioita tarrapainoyrityksille ja vaikuttaa myös tuotteen esteettiseen ja intuitiiviseen asiakaskokemukseen. On monia tekijöitä, jotka vaikuttavat meistin-laatuun, ja eri etikettituotteilla on erilaiset vaatimukset stans-leikkaustekniikalle, -menetelmälle, -laadulle, -tehokkuudelle, kustannusten hallitukselle jne. Vastauksena yllä oleviin ongelmiin. Aloittaen yleisistä stans-leikkausmenetelmistä, kirjoittaja selvittää sovelluksen tilan sekä erilaisten stans{10}}leikkausmenetelmien edut ja haitat nykymarkkinoilla.
Tällä hetkellä itseliimautuvien tarrojen-leikkausmenetelmät-jaetaan karkeasti neljään tyyppiin: CNC-leikkauskone, litteä-leikkaus, pyöreä meisti-leikkaus ja laserleikkaus-.
01
CNC-leikkauskone
Kustannussäästön näkökulmasta litteä stanssaus ja CNC-leikkauskone säästävät eniten materiaalikustannuksia-, varsinkin CNC-leikkauskoneet, niiden kulutustarvikekustannukset eivät ole vain alhaiset, vaan myös nopeat ja kätevät, ei tarvitse valmistaa fyysistä veitsilevyä, elektronista veitsen asettelua, tietokoneen tai mobiilisovelluksen kautta voi suorittaa leikkauskomentoja, yksi tai useampi erityinen leikkuri alkaa toimia samalla kertaa. kamera löytää automaattisesti reunan leikkaustyötä varten. Leikkuupään leikkaussyvyys tehdään materiaalin paksuuden ja tarran ennalta asetettujen prosessivaatimusten- mukaan, ja leikkuripäätä voidaan säätää hieman todellisen leikkaustilanteen mukaan leikkausprosessin aikana.
01
CNC-leikkauskone
Kustannussäästön näkökulmasta litteä stanssaus ja CNC-leikkauskone säästävät eniten materiaalikustannuksia-, varsinkin CNC-leikkauskoneet, niiden kulutustarvikekustannukset eivät ole vain alhaiset, vaan myös nopeat ja kätevät, ei tarvitse valmistaa fyysistä veitsilevyä, elektronista veitsen asettelua, tietokoneen tai mobiilisovelluksen kautta voi suorittaa leikkauskomentoja, yksi tai useampi erityinen leikkuri alkaa toimia samalla kertaa. kamera löytää automaattisesti reunan leikkaustyötä varten. Leikkuupään leikkaussyvyys tehdään materiaalin paksuuden ja tarran ennalta asetettujen prosessivaatimusten- mukaan, ja leikkuripäätä voidaan säätää hieman todellisen leikkaustilanteen mukaan leikkausprosessin aikana.
Lisäksi CNC-leikkaustyöstökoneiden työskentelyalue vaihtelee välillä 300–2000 mm tai enemmän, ja mitä suurempi leikkausleveys, sitä pienempi on paikannustarkkuus ja toistettavuus; CNC-leikkauskoneen leikkausnopeusalue on 400 mm/s ~ 2000 mm/s, ja mitä enemmän leikkuripäitä, sitä nopeampi paperin syöttönopeus. CNC-leikkauskoneen alhaisen hinnan vuoksi se soveltuu pieniin tarratulostusyrityksiin, painotoimistoihin tai vedostukseen. CNC-leikkauskoneen meistin-leikkaustehokkuus ja meisti-leikkaustarkkuus ovat kuitenkin alhaisemmat kuin kolmella muulla meist-leikkausmenetelmällä, joten se sopii paremmin manuaaliseen etiketöintiin.
02
Litistä litteä meisti-leikkaus
Verrattuna CNC-leikkauskoneisiin litteä{0}}leikkausmenetelmä on tarratulostusyritysten varhaisin ja eniten käyttämä stans-leikkausmenetelmä. Veitsen valmistuskustannukset litteässä-leikkauksessa ovat alhaiset ja veitsen valmistusnopeus on nopea (riippuen grafiikan monimutkaisuudesta). Litteän leikkaus-leikkauslevy on yleensä käsin soudettu tai laserleikkaus, eli automaattiset CNC-leikkaus- ja riviveitset asentavat terän keskitiheyksiselle-puulevylle, ja lopuksi terälevy asennetaan stanssa{7}}leikkauskoneen veitsenpitimeen.
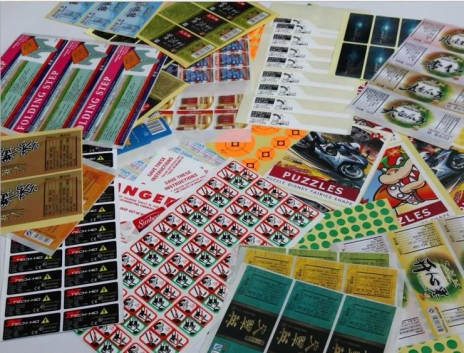
Tasomaistimen-leikkaustehokkuus on paljon korkeampi kuin CNC-leikkauskoneen, jonka paperin syöttönopeus on 20 m/s ~ 100 m/s, ja litteän -leikkauskoneen hinta vaihtelee kymmenistä tuhansista yuaneista satoihin tuhansiin yuaneihin, mikä sopii pieniin tilauksiin, kapeat tulostusmuodot, ei--nopea-automaattinen etiketöinti ja tilaukset, joissa ei ole tiukkoja vaatimuksia pohjapaperin leikkauksille.
03
Pyöreä puristus ja pyöreä meisti-leikkaus
Pyöreä meisti-leikkaus, joka tunnetaan myös pyöreäveitsi-leikkauksena, käytettiin ensin puristuksen jälkeisessä-käsittelyssä, ja myöhemmin sitä käytettiin laajalti päivittäisessä kemian-, elektroniikka-, lääketeollisuudessa ja muilla aloilla. Viime vuosina fleksopainotekniikan nopean kehityksen ja tarratulostusyritysten tuotannon tehokkuutta koskevien korkeampien vaatimusten vuoksi tätä stanssausmenetelmää on vähitellen käytetty pääleikkausmenetelmänä.
Online-menetelmien näkökulmasta pyöreä stanss-leikkaus voidaan jakaa in-linjassa suoritettavaan-leikkaukseen ja offline-stans-leikkaukseen. In-linjaleikkaus- tapahtuu pääasiassa fleksopainokoneissa, joissa on oma pyöreäveitseinen meisti-leikkausyksikkö, joka voi täyttää stans-leikkausvaatimukset samanaikaisesti samalla kun tarratulostus on valmis. Tekijän palvelemassa asiakasryhmässä linjaleikkaus-on noin kaksi-kolmasosaa, ja-linjaleikkaus-nopeus vaihtelee kymmenistä m/min – 200 m/min. Offline-stans{19}}leikkaus on kätevä offset-, syvä-, flekso- ja muiden offline--leikkaustarpeisiin puristuksen jälkeen.
Tällä hetkellä pyöreä stanssaus on tehokkain, paras meistin-leikkaustarkkuuden säätö (±0,0025 mm, eli stanssausveitsen tulisi leikata liimakerroksen läpi, mutta ei vahingoita silikoniöljykerrosta), nopeaan-automaattiseen merkintään, ultra{0},4 thin pohjapaperia vähemmän kuin{0}} 0,030 mm PET) jälki-vapaat vaatimukset, erikoispintamateriaalin veitsen kulman säätö (40 astetta ~ 60 astetta), erityinen leikkuureunakäsittely, kuten kulutusta kestävän pinnoitteen lisääminen (5 ~ 10 μm tiheä kromisuolaoksidi), tarttumista estävä pinnoite jne., pyöreässä stanssauksessa on erittäin ilmeinen etu{{10}.
Pyöreässä stanssauksessa käytettävät veitset jaetaan kahteen tyyppiin: kaiverrusveitsi ja joustava terä, ja käytetään taipuisan terän pyöreää stanssausmenetelmää, joka korvaa yhä enemmän pyöreän kaiverrusveitsen ja litistyksen stanssausmenetelmän.
Pyöreä kaiverrusveitsi on eräänlainen terä, joka jyrsitään suoraan kärjestä (leikkuulinja) tietokoneella-ohjatulla kolmi-akselilla tai moni-akselilla (CNC) 45#:n teräsrullalla ja sitten tehdään kärjen kovuus ja muut käsittelyt. Pyöreä kaiverrusveitsi on integroitu terärullaan, tasaisuutta ohjaa CNC:n tarkkuus, tasaisuus on korkea, toiminta on yksinkertainen ja veitsirulla voidaan laittaa kouruun paineistamaan. Haittapuolena on, että hinta on kalliimpi, hankala vaihtaa, kärki on lähetettävä takaisin toimittajalle korjaamaan ja kiillottamaan uusi kärki kulumisen jälkeen, huoltoaika ja logistiikkakustannukset ovat suuremmat, ja yleensä painoyritykset säästävät useita veitsiteloja saavuttaakseen hionta-, kuljetus- ja käyttösyklin jatkuvan tuotannon varmistamiseksi.
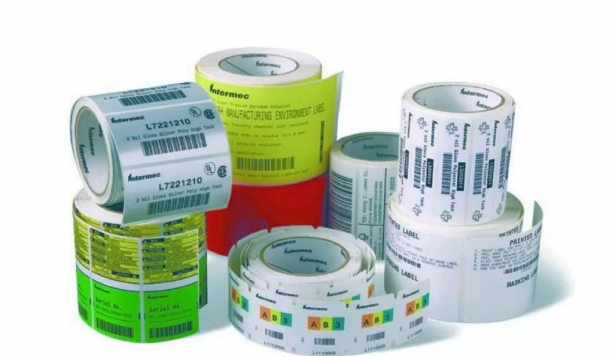
Koska kotimaiset tarrapainoyritykset käyttävät kotimaisia kaiverrusveitsiä, kärjen kulutuskestävyys on epätasainen ja huonon kulutuskestävyyden omaavan veitsen kärjen häviäminen on erittäin nopeaa, ja käyttäjä käyttää enimmäkseen puristusmenetelmää muotin paineistamiseen -leikkausvaikutus ei ole hyvä, mutta usein jättää huomioimatta ongelman, toisin sanoen muodonmuutosnopeuden ja pohjatelan asennon ja kovuuden} kuinka paljon painetta alarullalaakeri tai tukirullalaakeri kestää, jotta se ei vaurioidu. Kirjoittaja ehdottaa, että paineistus viittaa meistin-leikkausistuimen teknisiin ohjeisiin paineen käyttämiseksi.
Pyöreä joustava terä on eräänlainen terä, joka on yleensä valmistettu eurooppalaisesta korkea-laadukkaasta, korkea-kovasta jousiteräksestä ja kaiverrettu tietokoneohjelman ohjauslaitteistolla (CNC) tiukasti valvotun kemiallisen etsausprosessin jälkeen. Pyöreän joustavien terien tarkkuutta voidaan ohjata alueella ±2,5 μm5 μm samalla suunnittelukorkeuserolla, jotta varmistetaan stanssauksen tasaisuus, ja mitä korkeammat terän tarkkuus- ja käyttöikävaatimukset ovat, sitä korkeampi hinta, hinta koostuu yhdistetystä prosessista, leikkauslinjan pituudesta ja erilaisten tulostustarpeiden mukauttamistarpeista.
Pyöreään kaiverrusveitseen verrattuna pyöreän taipuisan terän terän ja terän välinen mittatarkkuus on tarkempi ja erilaisia prosessivaatimuksia voidaan räätälöidä, varsinkin kun terän kulumista kestävä pinnoite on vain 5 μm ~ 10 μm, mutta kovuus voi saavuttaa 73 asteen, mikä voi myös lyhentää laitteiden käyttöikää, mutta ei ainoastaan suojaa hyvin, ~ 75. kovan paineen aiheuttamat vauriot. Lisäksi pyöreän joustavan terän toimitusaika on lyhyempi, se voidaan valmistaa 4–5 päivässä, kustannukset ovat suhteellisen alhaiset ja se on kätevämpi vaihtaa ja vaihtaa. Pyöreään joustavaan terään on kuitenkin ostettava erittäin tarkka magneettirulla, ja terää liimattaessa on kiinnitettävä huomiota magneettirullan pinnan ja terän tartuntapinnan puhdistamiseen, jotta vältetään pölyn ja muiden roskien tarttuminen terän ja magneettirullan väliin, mikä tuhoaa terän tasaisuuden ja epätasaisen pohjan leikkausjälkien.
04
Laserleikkaus
Laserleikkaus-on stanssaus-leikkausmenetelmä, jossa lasersäteellä keskitytään painettuun materiaaliin suunnitellun veitsilinjan muodon mukaisesti ja leikataan tasaisesti, jolloin leikkaus voi saavuttaa mikronitason.
Laserleikkauksen ei tarvitse tehdä fyysistä veitsilevyä, se pystyy toteuttamaan eri tilausgrafiikoiden nopean vaihdon, voi suorittaa leikkausgraafisen suunnittelun tietokoneella, eri grafiikat, materiaaliparametrien asetukset, automaattisesti generoi tarvittavan leikkausjäljen syvyyden ja voidaan käsitellä toistuvasti, tietokone voi aloittaa tuotannon välittömästi hakemalla aiemmin käsitellyn, käännetyn leikkausohjelman, mikä säästää perinteisen keitto- ja säätöaikaa.
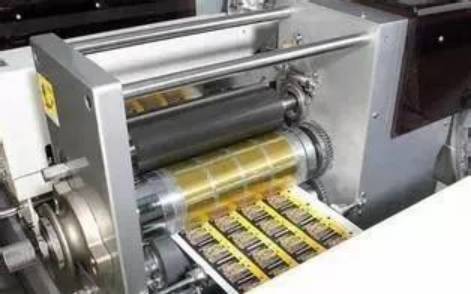
Tällä hetkellä laserleikkauksen nopeus on hitaampi kuin perinteisten stanssaavien-leikkauskoneiden nopeus, hinta on korkea, kärjessä on patterisaatioilmiö ja ongelmana on leikkauslinjan vähimmäisviivan leveys, joka sopii paremmin kutsuihin, onnittelukortteihin, karkkipakkauksiin, kakkurasioihin, pakkauksiin, karkkirasioihin jne. ja itsekiinnittyvien -tarrojen käyttö on vähäistä.
Lyhyesti sanottuna, kun otetaan huomioon kustannusten hallinta, tilausmäärä on pieni, voit valita CNC-leikkauskoneen ja hitaita-nopeuksia-leikkauksen; Tuotteen rakenteessa on taipumus hidas-nopeuksinen automaattinen merkintä, manuaalinen etiketöinti ja tilausmäärä on suuri, voit valita nopean-tasoituksen ja hitaiden-nopeuksien pyöreän{5}}leikkauksen; Tilaus on suuri, tuoteprosessi ja materiaalit muutettavissa, vaatimukset leikkausjäljelle ovat vaativia, ja useimmat ovat nopeita-automaattisia etiketöintitilausrakenteita, on suositeltavaa valita pyöreä stanssaus-, joka on kustannustehokas; Laserleikkaus-on edelleen stanssa{10}}leikkausmenetelmä, jota kaikki käyttävät tarratulostuksessa varovaisemmin, ja voit valita sopivan-leikkaustavan tuotteen rakenteen mukaan. Yllä oleva edustaa vain henkilökohtaista mielipidettä, toivottavasti siitä on sinulle apua.