


Kuinka ratkaista ilmakuplien ongelma liimatuotteissa? Kattava yhteenveto liimaa sitovan mestarin kokemuksesta!
Tulostustekniikan jatkuvan kehityksen myötä langatonta liima -sitoutumisella on tärkeä asema oppikirjoissa, opetusvälineissä ja kirjan sitoutumisessa sen korkean sitoutumisen ja alhaisten kustannusten vuoksi. Liimattujen tuotteiden takana olevien ilmakuplien ongelma on kuitenkin aina vaivannut erilaisia tulostusyrityksiä. Tämä kysymys ei vain vähennä kirjojen lujuutta ja palveluelämää, vaan vaikuttaa myös vakavasti kirjojen ulkonäön laatuun, mikä johtaa asiakasvalituksiin ja tuottoihin aiheuttaen yritykselle taloudellisia menetyksiä.
Kirjailijalla on monen vuoden kokemus liima -kiinnitysyhteyslinjojen toiminnasta. Jatkuvan oppimisen ja - syvyysanalyysin avulla koko liimasitoutumisprosessista kirjoittaja tutkii ilmakuplien syitä useista näkökulmista, kuten laitteista, prosessista, materiaaleista ja toiminnasta, yhdistettynä todellisiin tuotantotapauksiin ja ehdottaa ehdotuksia liimasitoutumisprosessin optimoimiseksi. Tavoitteena on tarjota käytännöllisiä ja toteutettavissa olevia ratkaisuja tulostusteollisuudelle ja parantaa liimasitoutuotteiden yleistä laatua.
Ilmakuplien ilmeneminen liimutuotteissa
Liimatuotteiden ilmakuplat esiintyvät pääasiassa ilmeisinä hunajakennoina, jotka ovat pieniä reikiä tai kuplia kirjan ylä- ja alaosassa, ja epätasaisuuden tunne on, kun painat kirjan takaosaa voimalla. Erityiset ilmenemismuodot ovat seuraavat:
01/Epätasainen jakauma kuuman sulamisen liiman jakautuminen
Kuten kuviossa 1 esitetään, kovetetussa liimakerroksessa kuplien tai tyhjien paikkojen muodostuneet selkeät tyhjiöt joillakin alueilla, jotka ovat täysin kuuman sulamisliiman paljastama. Kuplat aiheuttavat riittämättömän sidosalueen alueella, ja ontto osa menettää sitoutumisvoimansa kokonaan. Leikkaamalla kirjan takaosan keskeltä, voidaan nähdä, että ei ole kuumaa sulan liimaa tai kuuma sulamisliima ei ole kiinteä joillekin selän alueilla ja on tyhjiä.
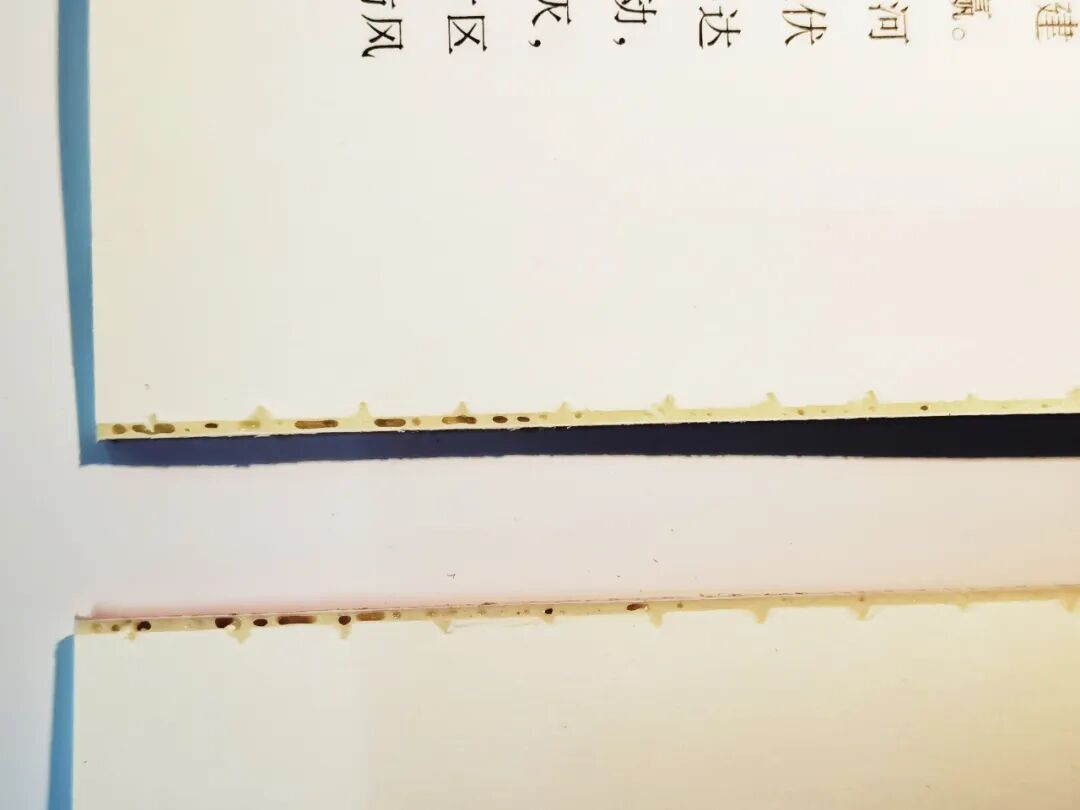 Kuva 1: Kirjan takaosan liima on ohut ja siinä on tyhjiä
02/Epäjohdonmukainen tarttuvuuskerroksen paksuus
Tämä kysymys saa kirjan pinnan takaisin epätasaiseksi (aaltoilevaksi), joka ilmenee epäsäännöllisinä aaltoina, pullistumisina tai syvennyksinä kirjan takaisin kovettuneella pinnalla, ei enää sileässä ja tasaisessa tilassa (kuten kuvassa 2), ja kirjan ylä- ja alaosassa ei ole merkittäviä eroja (kuten kuvassa 3).
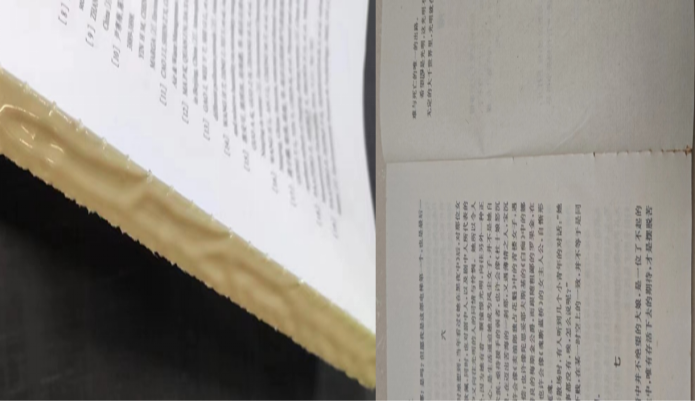
Kuva 2: Kirjan pinta on epätasainen ja epätasainen
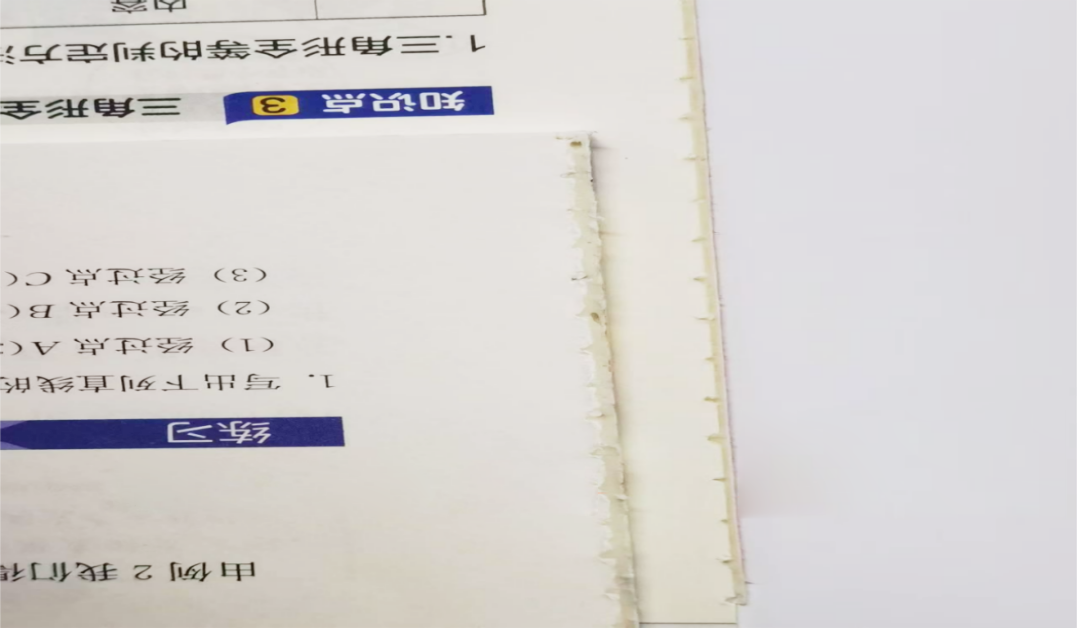 Liimakerroksen paksuudessa on merkittävä ero kuvion 3 ylä- ja alaosan välillä
Ilmakuplien vaikutus liima -kiinnitettyjen tuotteiden laatuun
01/vaikuttaa tuotteen ulkonäöön
Yksi on aiheuttaa kirjan yleinen epätasaisuus tai osittainen masennus, mikä vaikuttaa kirjan takaisin tasaisuuteen ja yleiseen kauneuteen. Toinen on taivaan ja jalkojen ilmakuplat, jotka vaikuttavat asiakkaiden tai lukijoiden lukuaikaan.
02/Vakava kavitaatio vaikuttaa lujuuteen
Vakavat ilmakuplat muodostavat tyhjän liiman, mikä tekee sivuista helppo erottaa, puuttuu lujuudesta ja ei täyttämättä vetolujuuksia. Vakavissa tapauksissa se voi aiheuttaa vakavia laatuonnettomuuksia, kuten kirjan takaisin murtumista ja löysää sivua.
03/aiheuttavat palautukset ja asiakasvalitukset
Tuotteen ylä- ja alaosassa yli 1 mm: n kuplat voivat johtaa asiakkaiden palautuksiin, valituksiin tai jopa seuraamuksiin, jotka voivat vaikuttaa yrityksen maineeseen. Jos ilmakuplat ovat erityisen vakavia, tuotetta arvioidaan laatutarkastuksen määrittelemättä, jolla on vakava vaikutus yrityksen maineeseen.
Ilmakuplien syiden analyysi liimatuotteissa
01/Liimismekanismin virheellinen säätö
(1) Liiman lämpötilan virheellinen hallinta: liiallinen tai riittämätön tarttuvuus Painettujen levyjen lukumäärän ero voi myös vaikuttaa kuuman sulamisliiman kovetus- ja jäähdytysaikaan, joten on tarpeen säätää liiman lämpötilaa vuodenaikojen ja ympäristön lämpötilan muutosten mukaan.
(2) Liimapyörän epäasianmukainen korkeusasento: Jos liimapyörä on liian korkea tai liian matala, se aiheuttaa epätasaisen jakautumisen kuuman sulamisliiman jakautumiseen, mikä johtaa tyhjään liimaan ja vaikuttaa kirjan sitoutumislujuuteen.
(3) Kuuman sulamisliiman sopimaton paksuus ja viskositeetti: Pinnoitteen paksuutta tulisi säätää kirjan paksuuden mukaan, jota yleensä säädetään alueella 1,0 ± 0,2 mm (säädetty kirjan ytimen paksuuden mukaan, kuten kuvassa 4 esitetään, missä liimakerroksen paksuus on liian ohut). Kuuman sulamisliiman epäasianmukainen viskositeetti voi myös vaikuttaa pinnoitteen yhdenmukaisuuteen ja tarttuvuuteen.
Kuva 4: Liimakerroksen paksuus on liian ohut
(4) Jos liimapyörä rikkoutuu väärään asentoon, se aiheuttaa liiman puutteen kirjan takana (kuten kuvassa 5).
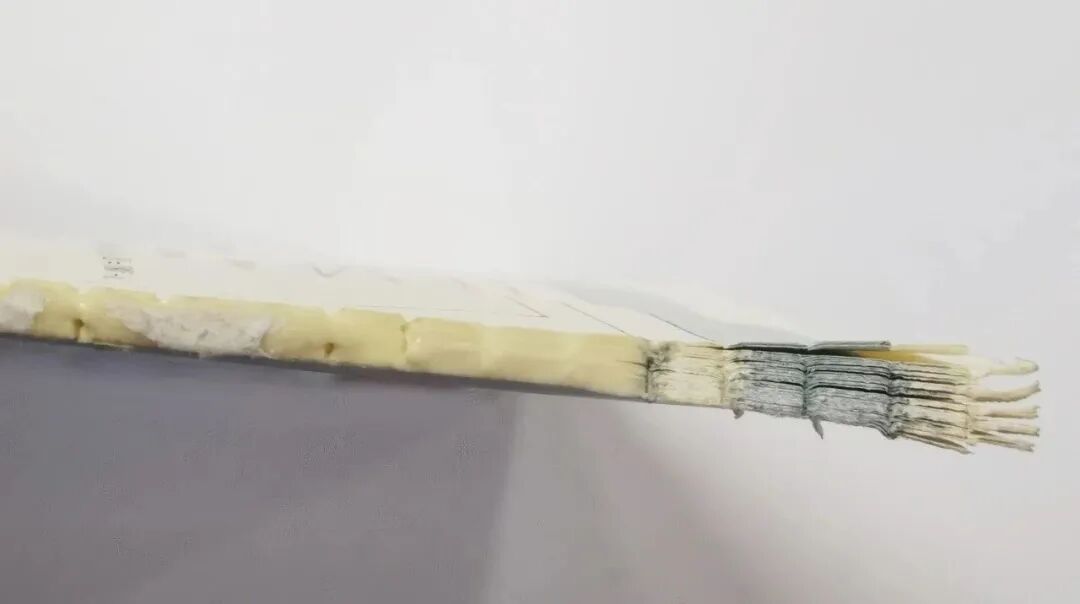 Kuvan 5 kumipyörän rikkoutuneen kumin sijainti on epätarkka, eikä jalassa ole liimaa nestettä
02/Myrsky -selkäleikkurin virheellinen säätö
(1) Jyrsintäterä on vakavasti kulunut, ja jos kirjan pinta takaisin jauhamisen jälkeen ei ole jauhettu puhdasta, epätasaista tai jauhaa fragmentteja, se vaikuttaa liimapinnoitteen laatuun (kuten kuvassa 6 esitetään).
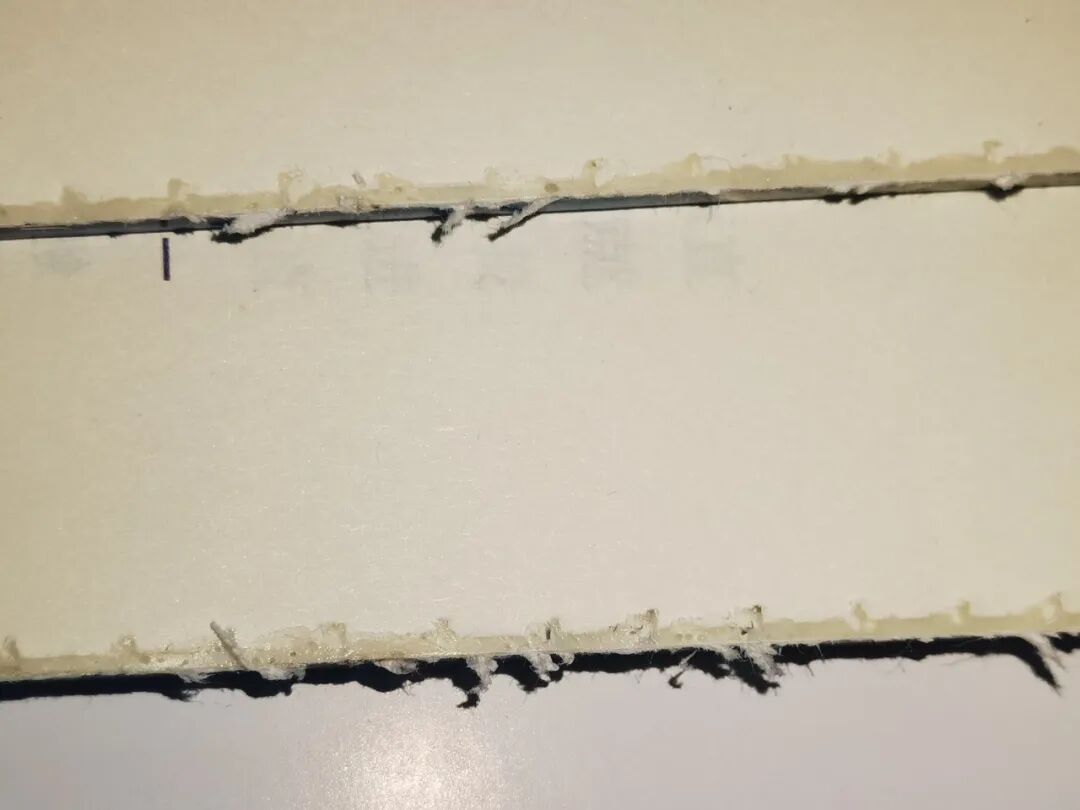 Kuva 6: Kirjan pinta ei ole jauhettu puhtaana
(2) Jyrsing -takaterän ja painekielen välinen rako on liian suuri, mikä voi aiheuttaa kirjalohkon päätä käpristymään ja johtamaan epätasaiseen jyrsintä takaisin.
(3) Pystysuuntaisen etäisyyden virheellinen säätö jauhamisterän vaakatasosta kirjanpidikkeeseen: Jos etäisyys on liian suuri, sitoutumisen paljastuneelta osalta puuttuu tietty määrä jännityspainetta, joka aiheuttaa löysyyden paperilevyjen välistä, ja lisää kirjan paksuuden syvyyttä. Tämä aiheuttaa sitoutumisen paksuuden olevan korkeampi kuin viillon, mikä johtaa vikoihin, kuten ilmakuplat, rypyt ja keula ryppyjä kirjan takana, ja vaikeuttaa myös lopputuotteen leikkaamista; Jos etäisyys on liian pieni, se vaikuttaa kuuman sulamisliiman tunkeutumissyvyyteen ja vaikuttaa sitoutumislujuuteen.
03/Lava -muodostumismekanismin riittämätön säätö
(1) lavamekanismin sopimaton korkeus tai tasapaino: Jos kaikki kuplat ilmestyvät kirjan takaosaan, kuormamekanismin korkeutta on säädettävä; Jos maan ylä- tai alaosassa on ilmakuplia, tuen tasapainon säätämiseen tulisi käyttää tasoa.
(2) Kun lavanmuodostusmekanismin puristamisaika ei vastaa: "Yläosa, sitten puristus", "puristus ensin, sitten yläosa" tai "samanaikaisesti puristin", se voi myös aiheuttaa ilmakuplia. Tällä hetkellä on tarpeen säätää lavan kiinnitysaikaa.
04/virheellinen paperivalinta ja taittaminen
(1) Kevyt paperi: Kevyt paperi on pehmeämpi kuin tavallinen laminoitu paperi, ja sivut eivät ole täysin litistettyjä, muodostaen ilmataskut, jotka voivat helposti aiheuttaa ilmakuplia kirjan takaosaan.
(2) Kannen ja päätekstin välinen paperipaino: Paperin käyttäminen, jonka paino on 200 g/m2 tai enemmän kansille, kun taas paperitekstillä on paperia, jonka paino on 65 g/m2 tai vähemmän, voi aiheuttaa kannen vetämisen asettamisen jälkeen, mikä johtaa ilmalähteisiin kirjan takana.
(3) Väärä taittaminen ja pinoaminen: Väärä taittaminen tai pinoaminen voi aiheuttaa ryppyjä tai epätasaisia pintoja kirjan kannen (erityisesti käpristyneiden kirjan selkänoja), mikä voi johtaa kuumin sulamisliiman ja tyhjyyden muodostumisen epätasaiseen tarttuvuuteen takaisin.
05/virheellinen aukkojen säätö
(1) Urien etäisyys ja syvyys eivät täytä vakiovaatimuksia, mikä voi johtaa kirjan takaosaan liittyvän liiman riittämättömyyteen, mikä johtaa ilmakupliin kirjan takana.
(2) Kuljeveitsi on vakavasti kulunut, ja kirjan takapinnalla olevan rakojen syvyys vaihtelee. Kuuman sulamisliimaa ei ole helppo täyttää, mikä vaikuttaa liimapinnoitteen laatuun (kuten kuvassa 7 esitetään).
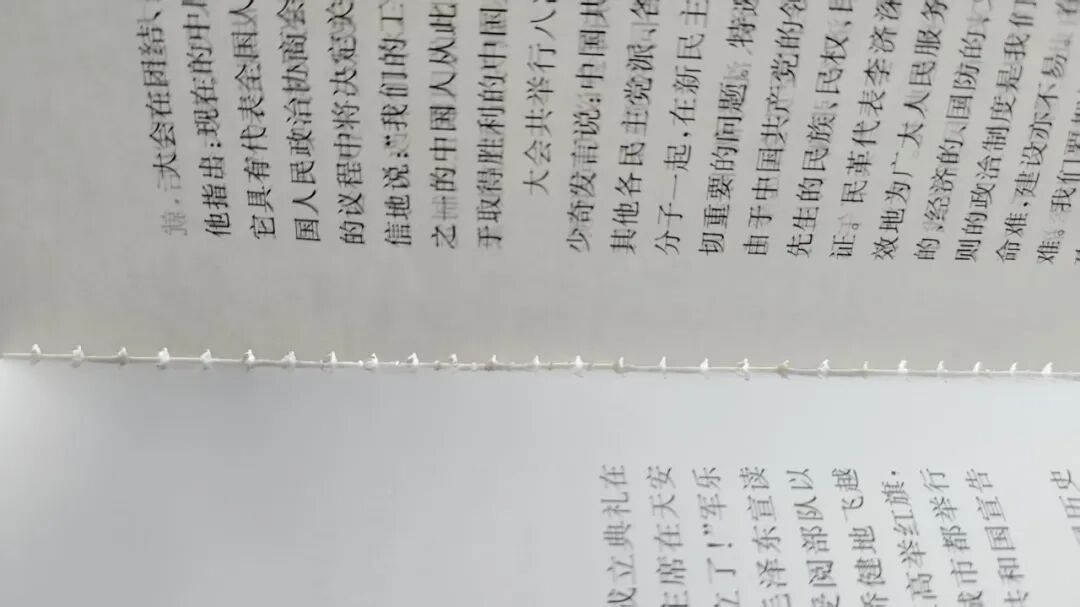
Kuva 7: Kuljeveitsi on vakavasti kulunut, ja kirjan takaosassa olevan raon syvyys vaihtelee
(3) Kulma rakoveitsen ja kirjan selän välillä on väärä, mikä voi aiheuttaa paperiromut ja paperikarvat estämään raon rakojen jälkeen, mikä tekee mahdottomaksi kuuman sulamisliiman tunkeutumisen aukkoon, mikä johtaa kirjaan riittämättömään ja epätasaiseen liimaan, mikä johtaa ilmakupliin takaisin kirjaan.
06/Epäjohdonmukainen kirjanpidon kiinnitysvoiman säätäminen
Kun kunkin kirjanpidon kiinnitysvoima liimaa sitovassa koneessa on epäjohdonmukaista, painekylly voi helposti vetää kirjanpidon kirjanpidon läpi kirjanpidon läpi liian vähän paineita, jolloin jyrsintä on epätasainen (kallistettu). Uran läpi kulkemisen jälkeen kirjan ytimen edessä ja takaosassa oleva uran syvyys on epäjohdonmukainen, ja myös tukivoima on epätasapainoinen, mikä johtaa ilmakupliin kirjan takana.
07/Kuuman sulamisliiman virheellinen käyttö
(1) Oikean tyyppisen kuuman sulamisliiman valitsematta jättäminen paperityypin perusteella: Erityyppisten paperien tulisi käyttää vastaavaa kuuman sulamisliiman tyyppiä, kuten kuparilevypaperia, jonka tulisi käyttää kuparilevyliimaa. Erityyppisten kuumien sulan tarttumisen sekoittaminen ei ole sallittua (liimaruukku on puhdistettava huolellisesti liimaa vaihdettaessa), muuten se aiheuttaa epätasaista liimaa kirjan takaosaan, mikä johtaa kupliin.
(2) Koneen nopeus ei vastaa kuumaa sulan liimaa: korkean -}}}}}}}} -liiman kovettumisaika on 3 - 5 sekuntia ja avautumisaika on 5-7 sekuntia; Hidan nopeuden liiman kovettumisaika on 8-13 sekuntia ja avautumisaika on 9-15 sekuntia. Kuuman sulamisliiman virheellinen valinta, liian nopea tai liian hidas kovetusaika ja avaamisaika, voi myös vaikuttaa liiman laatuun ja aiheuttaa ilmakuplia.
(3) Kuuman sulamisliiman epävakaa laatu: Joillakin kuumilla sulamisliimoilla on heikkolaatuisia ja suuria epäpuhtauksia, mikä voi aiheuttaa epäpuhtauksien tarttumisen liimapotin lämmitystankoon tai estää kumiletkun ja pyörän, mikä johtaa epätasaiseen liimautumiseen ja ilmakuplien muodostumiseen.
Liuos lentokuploille liimatuotteissa
01/Liimaamekanismin standardien optimointi ja säätäminen
(1) Säädä liimilämpötila: Säädä liimalämpötila ympäristön lämpötilan mukaan varmistaaksesi, että lämpötilaeroa säädetään ± 5 asteen sisällä. Esimerkiksi liimalämpötila voidaan asettaa 160 asteeseen kesällä ja kasvaa 170 asteeseen talvella.
(2) Säädä kumipyörän korkeusasento: Tarkista ja säädä ylemmän kumipyörän korkeus ja tasainen kumipyörä varmistaaksesi, että kumipyörän paine on tasainen ja sopiva, välttäen liian korkean tai liian matalan.
Ehdotus 1 # alaosan liima-astialle: 1. liimapyörän ja kirjan ytimen välinen etäisyys on 0,50-0,80 mm; Toisen liimapyörän ja kirjan ytimen välinen etäisyys on 0,80-1,00 mm; ja etäisyys yhtenäisen liimapyörän ja kirjan ytimen välillä on 0,85-0,90 mm.
Ehdotus 2 # alaosan liimapotin: 1. liimapyörän ja kirjan ytimen välinen etäisyys on 0,80-1,00 mm; Toisen liimapyörän ja kirjan ytimen välinen etäisyys on 1,80–2,00 mm; ja etäisyys yhtenäisen liimapyörän ja kirjan ytimen välillä on noin 2,00 mm
(3) Optimoi kuuman sulamisliiman paksuus ja viskositeetti: Säädä pinnoitteen paksuus kirjan paksuuden mukaan, valitse vakaa laadukas kuuma sulamisliima ja säädä liimapyörän rikkoutumisen sijainti. Kirjan paksuus, liimakerroksen paksuus ja ohjeiden viite ovat seuraavat: Jos kirjan paksuus on alle 10 mm, suositeltu liimakerroksen paksuus on 0,6-1,0 mm. Ohujen kirjojen tulisi välttää selkärangan kovettuminen liiallisen liimakerroksen paksuuden vuoksi; Kirjan paksuus on 10-30 mm ja suositeltu liimakerroksen paksuus on 1,0-1,5 mm. Keskipitkän paksuuskirjojen osalta on tarpeen ottaa huomioon sekä kuuman sulamisliiman läpäisevyys että lujuus; Jos kirjan paksuus on yli 30 mm, on suositeltavaa käyttää liimakerroksen paksuutta 1,5-2,0 mm. Paksujen kirjojen osalta on tarpeen lisätä liiman määrää kirjan uran täyttämiseksi ja myös yhteistyötä uran vetämisprosessin kanssa (uran syvyys suurempi tai yhtä suuri kuin 1,5 mm).
02/Jyrsintäprosessin parantaminen
(1) Tarkasta säännöllisesti jauhamisterä: Tarkastusstandardi on, että ulkonäössä ei ole vikoja, terän reuna ei ole passiivista, ja jyrsintävaikutus (kirja takaisin tasaisuus, karheus) ja prosessiparametrit (syvyyden johdonmukaisuus) varmennetaan kattavasti. Terä voidaan tarvittaessa jauhaa tai korvata (kuten kuvassa 8 esitetään).
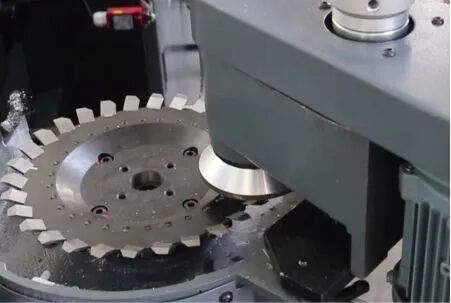
Kuva 8 Jyrsing -selän reunan säännöllinen tarkastus
(2) Säädä rako jauhamisleikkurin ja painekielen välillä: Säädä etu- ja takaleikkurien ja jauhamisterän välinen rako arvoon 0,1-0,3 mm (perustuen varsinaiseen mittaukseen, jolla on kiinnitysmittari), enintään 0,3 mm, jotta varmistetaan, että jyrsijäkirja on tasainen (kuten kuvassa 9).
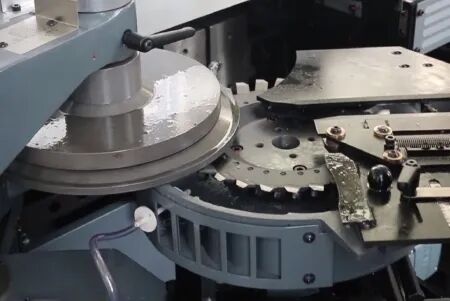
Kuva 9 Jauhamisleikkurin ja painilevyn välisen raon säätäminen
(3) Korjaa pystysuuntainen etäisyys takajauhjausleikkurin vaakasuorasta tasosta kirjanpidon alareunaan: Korjaa kirjanpidon paljastettu osa kirjanpidon sidonta, yleensä suositellaan olevan 10 mm. Sidonta=jauhamismäärä +10 mm. Jos sitoutumisen paljastettu osa on 13 mm, jauhamäärä on 3 mm.
(4) Jyrsinsyvyys: Yleensä paperin paksuus on 1,5-3,0 mm (80 g/m2 paperi on noin 2,0-2,5 mm paksu). Ota jätekirja -ytimet kokeilun jauhamiseksi ja tarkista, onko jyrsintä syvyys tasainen (syvyysero pienempi kuin 0,1 mm on pätevä).
03/Lavamuodostusmekanismin säätäminen
(1) Säädä lavamuotomekanismin korkeus: Säädä lavamuotoamismekanismin korkeus kirjan liukumäen määrän määrän mukaan. Esimerkiksi tarkkuus Cambridge 12000 -mallin ottaminen jauhettu takaosan ydin pysäytetään nollaasennossa pakkauspöydän yläpuolella. Tällä hetkellä pakkauspöytä on korkeimmassa pisteessä, ja etäisyys opaskiskon insertin työpinnasta pakkauspöydän alhaiseen - jännitelevyyn on 138,5 mm, virhe 0,1 mm. Tällä hetkellä tukimekanismin korkeus on yhtä vankka kuin kirja takaisin liimautumisen jälkeen.
(2) Säädä kuormahyödyllisen muodostumismekanismin tasapaino: Säädä kuormahyökkäyksen tasapaino kirjan ylä- ja alaosassa olevien ilmakuplien sijainnin mukaan, varmistaen kirjan yhdenmukaisen muodostumisen takaosan ja takaosan virheen ollessa 0,1 mm (kuten kuvassa 10).
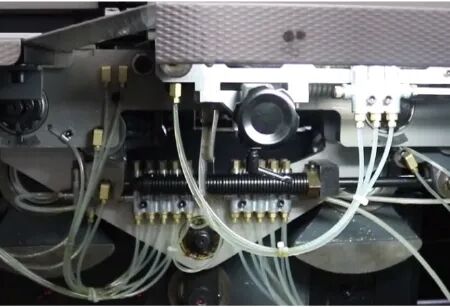
Kuva 10 Lavamuodostusmekanismin tasapainon säätäminen
04/paperin optimointiprosessimittaukset
(1) kevyen paperin optimointimittaukset: on välttämätöntä kompakti ja niputtaa kevyt paperi ennen sitomista ja jättää se yli 8 tuntia; Valitse sopiva kuuma sulamisliima; Säädä liima -sitoutumiskoneen nopeus, paine ja muut parametrit asianmukaisesti varmistaaksesi, että kuuma sulan liima on jakautunut tasaisesti ja tunkeutuu täysin.
(2) Kirjan etikettien tasaisuuden hallinta: Säädä kirjatarraalustan tasoa jauhamisen takaosan tasaisuuden ja uran syvyyden varmistamiseksi varmistaen, että kirjatarrat ovat siistit, ilman ryppyjä tai kiharoita.
(3) Kustantamojen kanssa viestinnän varhaisessa vaiheessa on suositeltavaa minimoida paperin käyttö, jolla on merkittävä paino kannen ja kirjan ytimen välillä valittaessa materiaaleja suunnittelulle. Jos se on todellakin välttämätöntä suunnitteluprosessin aikana, on suositeltavaa lisätä inserttien tai vuorausten käyttöä näiden kahden välisen jännityksen siirtämiseksi.
05/paikkamekanismin säätö
(1) Nosta uran syvyys noin 1,2 mm: iin ja varmista, että kuuma sulate tunkeutuu täysin uraan.
(2) Ohjaa aukkoväli välillä 5,0-7,0 mm.
(3) Tarkasta säännöllisesti ja vaihda jauhamisen takaosan leikkuri ja uran jauhamisen takaisin leikkauslohko ajoissa.
(4) aukkovälin vakiovaatimus on 5,0-7,0 mm; Standardivaatimus aukon syvyydestä on 1,5 ± 0,5 mm.
06/Kirjan leikkeiden kiinnitysvoiman säätö
(1) Määritä kirjan paksuuden ja kiinnitysvoiman välinen suhde viitaten taulukossa 1 esitettyihin standardeihin.
Taulukko 1 Kirjan paksuuden ja kiinnitysvoiman välinen suhde
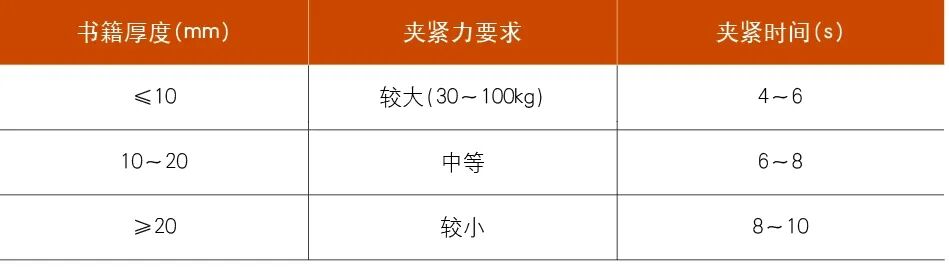
(2) Eri laitteet voivat havaita kirjatiedot paksuusanturien kautta, ja ohjain vastaa automaattisesti puristuslevyn siirtymistä kiinnitysvälin tarkkaan. Esimerkiksi, kun havaitaan 15 mm: n kirjan paksuus, puristuslevy siirtyy 15 mm: n+liimakorvausmäärään (noin 0,5 mm). Tai säätämällä kunkin kirjan leikettä jokaisen kirjan leikkeiden vääntöjousipaine, kunkin kirjapidon kiinnitysvoima voidaan tehdä johdonmukaiseksi.
(3) Jos kirjan ytimen kutistuminen puristuksen jälkeen on pienempi tai yhtä suuri kuin 2,5 mm, se on pätevä. Kirjan takaosa tarkistetaan satunnaisesti vikojen, kuten ryppyjen, kuplien, paljaiden liimajuurien ja ylivuotoliiman varalta.
Liimatuotteiden ilmakuplien ongelmaan on aloitettava useista näkökohdista, kuten laitteista, prosessista, materiaaleista ja käytöstä. Systemaattisen analyysin ja optimoinnin avulla liimatuotteen laadun stabiilisuutta voidaan parantaa tehokkaasti. Tässä artikkelissa kuvattu ratkaisu on validoitu todellisessa tuotannossa, jonka tavoitteena on tarjota ideoita langattomien sidontaprosessien ongelmien ratkaisemiseksi, ja sillä on referenssiarvo koneen johtajille ja laatuteknikolle.