

Painomusteen epätasapaino, romun määrä huimaa
Kun yrityksemme käyttää Heidelberg CD102 -puristinta neliväritulostukseen, havaitsimme merkittäviä poikkeavuuksia magentalevyn 50 % ja 75 % rasteripisteissä päätekstialueella (kuva 1). Tärkeimmät ilmentymät ovat suurentuneet ja epätasaisesti jakautuneet pisteet, epäselvät kuvat ja teksti, havaittavat värimuutokset tulostuksen aikana ja koneen vedenkulutuksen merkittävä lisääntyminen. Nämä ongelmat johtavat tulosteiden ilmeiseen värien haalistumiseen, värikylläisyyden vähenemiseen, keskisävyjen gradaatioiden häviämiseen ja havaittavaan virheiden lisääntymiseen.
Vian syy
Henkilökunta tarkisti ensin jäljennössylinterin ja syöttölaitteen tarttujan ja varmisti, että voitelu oli normaalia ja että peitto ja tarttuja olivat puhtaat ja vapaat epäpuhtauksista. Tarkistettaessa mustetelojen painetta levyä vasten havaittiin kuitenkin epävakaa paine. Systemaattisen vianetsinnän jälkeen vian perimmäinen syy selvitettiin seuraavasti: halkaisijaltaan 80 mm:n levyrullan käyttöpuolen laakeri jumiutui voitelun puutteesta. Koneen käytön aikana laakeripesä pyöri synkronisesti levyrullan kanssa aiheuttaen laakerikupin voimakasta kulumista (kuva 2). Kulumisen määrä ylitti selvästi standardialueen, mikä aiheutti syvää kulumista laakerin istukan kiinnityspinnalle.
Kun kone on tyhjäkäynnillä, halkaisijaltaan 80 mm:n levyrulla voi liikkua suhteellisen tasaisesti laakerikupin sisällä; kuitenkin jäljennöstuotannon aikana levytela koskettaa ensin yksisuuntaisesti väritystelaa ja painamisen jälkeen se koskettaa sekä mustustelaa että levyä. Joka kerta kun kone pyörii yhden syklin, heti kun levyrulla koskettaa levyä, kuluneen laakerikupin sisällä tapahtuu epäsäännöllistä tärinää. Tämä ilmiö vahingoittaa ensin painopistettä ja aiheuttaa kuvassa 1 näkyvät epäselvät ja vääristyneet pisteet. Lisäksi levytelan tärinä joutuessaan kosketuksiin levyn kanssa aiheuttaa myös epäsäännöllisiä paineen muutoksia sen ja mustetelan välillä sekä sen ja levyn välillä, mikä voi helposti johtaa musteraiteisiin ja vesi{4}}musteen epätasapainoon tasaisten sävyjen tulostuksen aikana.
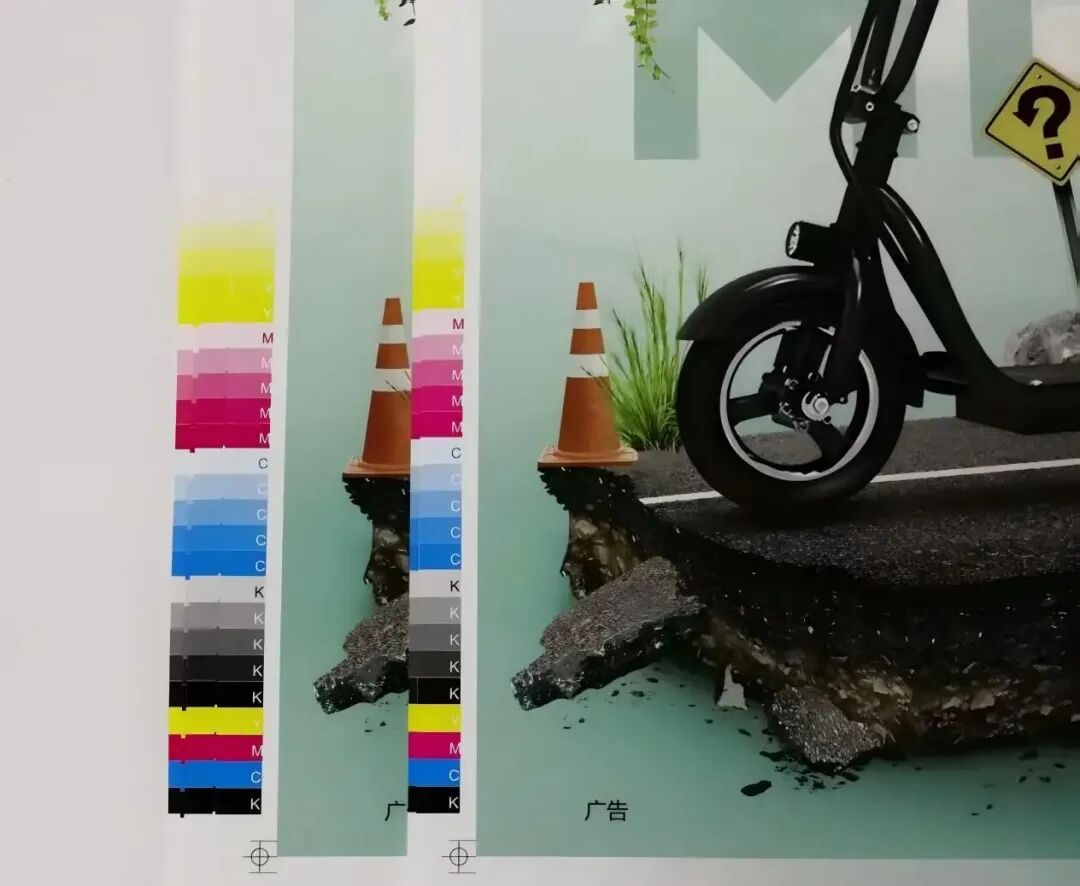
Kuva 1 Ongelmallinen tulostus (vasemmalla) ja säädetty tulostus (oikealla)
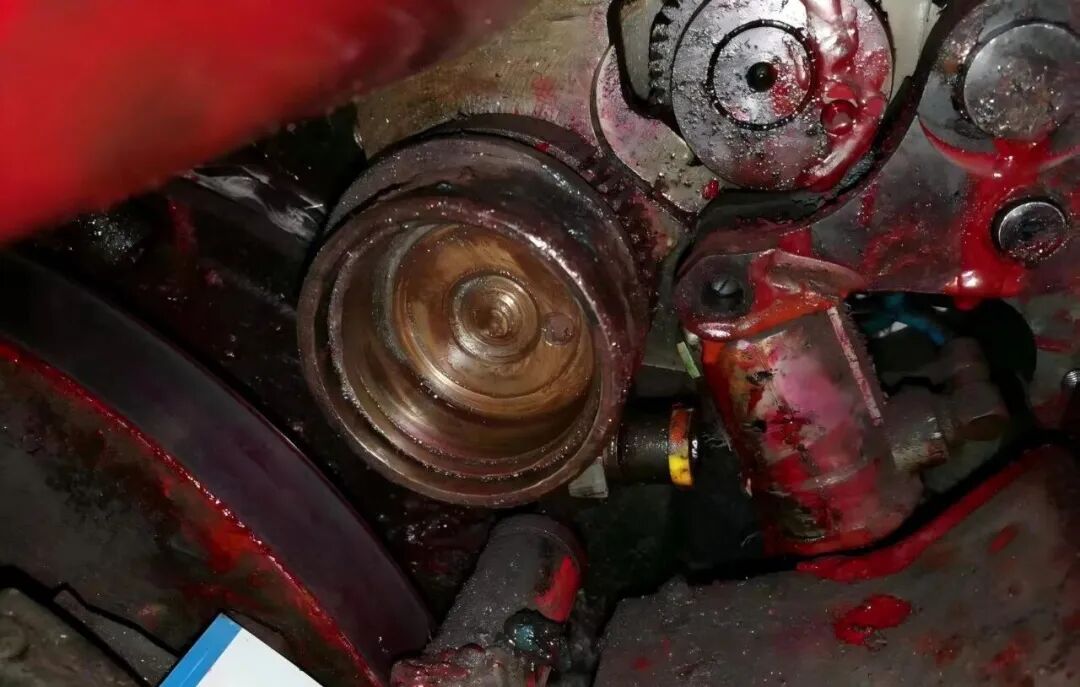 Kuva 2 Akselin kulhon kulumistila
Standardoitu huoltomenettely
Koska muototela luottaa liikkeessä pääasiassa jakotelaan ja vain hidastaa säännöllistä lievää joutuessaan kosketuksiin painolevyn kanssa, on tärkeää noudattaa tarkasti kuvan 3 standardia painopainetta säädettäessä. Muototelan ja jakotelan välisen painesuhteen tulee olla 1 mm suurempi kuin painolevyyn kohdistuva paine. Jos muototelan ja painolevyn välinen paine on suurempi kuin sen ja mustetelan välinen paine, muototela hidastuu epäsäännöllisesti aiheuttaen epätasaista musteen siirtoa, mikä johtaa liialliseen veden ja musteen määrään ja lopulta epävakaaseen musteen väriin.
Varsinaisessa tuotannossa, kun henkilökunta tarkastaa muottitelan paineen, he yleensä keskittyvät vain muottitelan ja painolevyn väliseen paineeseen, jättäen huomioimatta mustetelan paineen. Seuraava on standardoitu huoltomenettely.
(1) Sammutus ja puhdistus: Katkaise virta ja lukitse laite tarralla. Käytä erityistä puhdistusainetta mustekalvon perusteelliseen poistamiseen telan pinnalta ja metalliroskat laakeripesän sisältä.
(2) Komponenttien vaihto: Vaihda alkuperäiset tehdaslaakerikomponentit (mukaan lukien laakerimalja/kuulat/häkki). Ennen asennusta niille on suoritettava ultraäänipuhdistus ja typpihuuhtelu varmistaakseen, että asennus ei ole-kontaminoitu.
(3) Painekalibrointi: Käytä kalibrointiin Heidelbergin painetestikalvoa (kuten kuvassa 3).
(4) Määritä painestandardit: Muototelan ja jakelutelan välisen musteviivan leveyden tulee olla 4±1 mm; kosketusleveys painolevyn kanssa on asetettu 4-1 mm:iin.
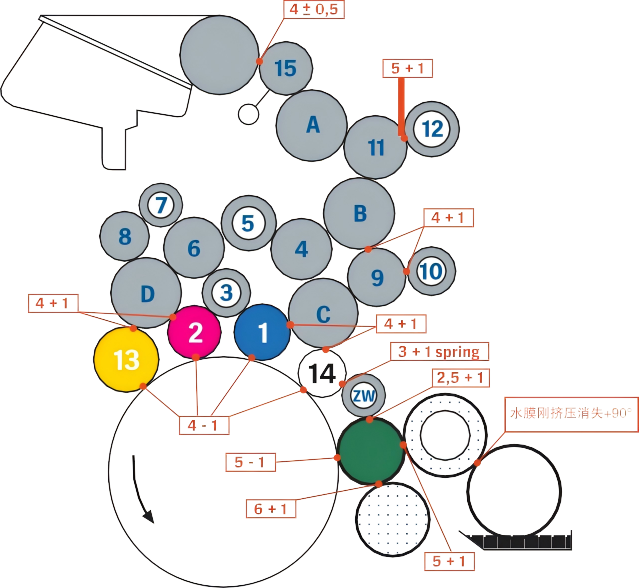
Kuva 3 Tulostuspaineen säätöstandardi
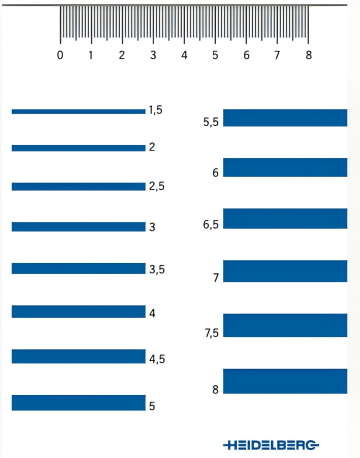
Kuva 4 Heidelbergin stressitestikalvo
Ylläpitovaikutus
Standardoidun huollon jälkeen laitteiden ja painotuotteiden laatu on parantunut merkittävästi ja kaikki indikaattorit ovat palanneet normaalille alueelle:
(1) Magenta-version 50 %:n ulostulon lisäysarvo vaihtelee edestakaisin 22-45 %:sta ennen huoltoa noin 18 %:iin (17±3 %:n ulostulon lisäysvaatimuksen mukaisesti).
(2) 75 %:n pistetiheyden gradienttitason gradienttitasoa kasvatetaan 40 %, eikä tulostusprosessin aikana ole ilmeistä värimuutoksia.
(3) Jatkuvan tuotannon seuranta 8 tunnin ajan osoittaa, että painoveden kulutus (vikaisen yksikön korjauksen jälkeen) pienenee 20 % ja romumäärä 22 %:sta 0,2 %:iin.
(4) Laitteen vakauden valvonnassa havaittiin, että 72 tunnin jatkuvan käytön aikana infrapunalämpökamera osoitti, että levyrullalaakerin lämpötila oli vakaa normaalialueella 40±2 astetta, eikä värähtelyspektrianalyysissä ollut epänormaalia huippua.
Ongelma-analyysi
01/ Huoltomekanismeissa viat
Yksi tämän vian keskeisistä syistä on se, että laitteiden huoltomekanismissa on ilmeisiä puutteita ja asiaankuuluvat toiminnot rikkovat laitteen huoltokäsikirjan vaatimuksia, joissa määrätään, että mustetela on purettava kuukausittain, laakerien kunto tarkistettava, voiteluöljyä lisättävä ja mustetelan paineita on säädettävä standardoidusti. Lisäksi edellisen huollon aikana käytettiin erehdyksessä tavallisia rakotulkuja Heidelbergin erityisen musteen jälkileveyden tunnistuskalvon sijaan, jolloin rakon asetuspoikkeama oli 2,2 mm, ja mustetelan paine asetettiin virheellisesti 6,2 mm:iin (55 % normaaliarvoa korkeampi), mikä johti laakerien ylikuormitukseen.
Kun kumirullan normaali syvennys on 4 mm, paine on 18N; Kun syvennys saavuttaa 6 mm, paine nousee 63,5 N:iin ja kun painauma saavuttaa 8 mm, paine on jopa 149 N. Mitä suurempi syvennys, sitä nopeammin laitteisto kuluu, sitä suurempi on musteen ja vaimennusnesteen kulutus ja vastaavasti sähkönkulutuksen kasvu. Samaan aikaan liiallinen paine johtaa kumitelan ilmeiseen lämmön kertymiseen, korkeampaan lämpötilaan ja leveään sisennykseen, mikä lisää todellista painetta tulostusprosessissa epälineaarisesti, mikä nopeuttaa kumitelan kovettumista. Vaikka kumitelan kovuus voi parantaa korroosionkestävyyttä jossain määrin, se vähentää merkittävästi veden ja musteen siirtokapasiteettia, lisää painolaitteiden mustehävikkiä ja painolevyn grafiikan kulumista. Siksi kumitelan painetta tulee vähentää mahdollisimman paljon vaikuttamatta tulostuslaatuun ja pitää valmistajan ilmoittama vähimmäisarvo optimaalisena.
02/ Tee hyvää kumirullan huoltotyötä
Kumitelojen päivittäisen huollon on muodostettava standardoitu prosessi, ja levyn paine on tarkistettava päivittäisen luovutuksen yhteydessä; Viikoittaisessa huollossa on tarpeen keskittyä levytelan ja mustetelan paineen tarkistamiseen ja tehdä hyvää työtä levymustetelan huollossa, jotta se pysyy aina suhteellisen vakaassa tilassa tuotannon aikana.
Uuden kumitelan pinnan tulee olla epätasainen ja se tuntuu hieman supistavalta kosketuksessa (kuva 5), jotta vesikalvon ja musteen tasainen siirtyminen voidaan varmistaa. Pitkäaikaisessa-käytössä uuden kumitelan kovuus kasvaa tavallisesti tietyn käyttöajan jälkeen, koska se on jatkuvassa kosketuksessa musteen, kostutusnesteen ja erilaisten liuottimien kanssa päivittäin sekä ulkoisen ympäristön vaikutuksesta. Jos kumitelan kutistuminen ja kovettuminen ovat vähäisiä, musteen siirto-ominaisuudet voidaan säilyttää säätämällä painetta asianmukaisesti.
Kumitelan kovuuden lisääntyminen tarkoittaa myös sitä, että paperivillapaperijauhe ja kostutusliuoksessa olevat hapettuneet aineet ovat kertyneet telan pinnalle muodostaen kovettuneen kalvon. Tämä kovettunut kalvo on poistettava säännöllisesti (Kuva 5), jotta se ei jatka kovettumista ja kiiltoa, mikä voi aiheuttaa epävakautta musteen ja veden siirrossa. Kun pinta kovettuu, likainen lasitusaine tulee poistaa kalsiuminpoistopastalla huollon aikana.
Puhdistusaineen valinta on kriittisin tekijä kumitelan käyttöiän kannalta. Vaikka erittäin haihtuvat pesuaineet on helppo poistaa pinnalta kovettuneet sedimentit, ne aiheuttavat myös kumitelojen kutistumista. Puhdistusaineiden väärä käyttö johtaa myös kumitelojen laajenemiseen, kutistumiseen ja muodonmuutokseen, vaikuttaa kumitelojen välisen paineen vakauteen ja jopa syövyttää putkia, tiivisterenkaita, koneen maalia ja jopa kumipeitteitä. Siksi on valittava puoli-vesipohjainen-vähä-VOC-pitoisuus. Huollon jälkeen kumirulla on palautettava uuden kumitelan tuntuiseksi, jotta se voidaan katsoa paikalleen. Ylläpitoon ei ole oikoteitä, ja sen on oltava jatkuvaa.
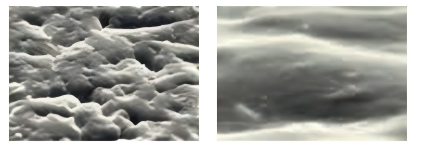
Kuva 5 Uuden kumitelan pinta (vasemmalla) ja lasitetun kumitelan pinta (oikealla)
Avain painotuotteiden laatuun on veden ja musteen tasapainossa, ja levyvesitelalla ja mustetelalla on ratkaiseva rooli tämän tasapainon ylläpitämisessä. Päivittäisessä tuotannossa kumirullan virheellisestä säädöstä tai kulumisesta johtuvat erilaiset laatuongelmat ovat yleisiä. Siksi on tärkeää tarkastaa ja testata kumirullat säännöllisesti ja suorittaa säännöllinen huolto ja telan pinnan, halkaisijan ja paineen säätö, jotta jokainen tela on asianmukaisessa kunnossa. Laitteita säädettäessä prosessin tulee olla tieto-ohjattu ja standardoitu, mikä edistää alan korkeaa-laatukehitystä.