

Käytännön{0}}opas tupakkapakkausten holografisten laserkohokuviointivikojen korjaamiseen
Ainutlaatuisten dynaamisten optisten vaikutustensa ja erinomaisen -väärennöstenestokykynsä ansiosta holografista laserkorttipaperia on käytetty laajalti elintarvikkeissa, lääkkeissä, tupakassa, alkoholissa ja huippuluokan lahjoissa, kuten kuvassa 1. Tämä tekniikka käyttää holografista laserkohokuviointiprosessia mikro-nanorakenteisten holografisten kuvien tai paperin pinnalle siirtämiseen tarkasti. Yhdistettynä alumiinipinnoitusprosessiin, joka luo metallisen kiillon, pakkaus tarjoaa värikkään, kolmiulotteisen visuaalisen tehosteen luonnonvalossa.
Koska holografinen laserkohokuviointiprosessi sisältää useita vaiheita, kuten fotolitografiaa ja laserkuviointia tyhjiöalumiinilla, materiaalin ominaisuudet, laitteiden asetukset ja ympäristötekijät voivat helposti vaikuttaa tuotantoon, mikä johtaa laatuongelmiin, kuten epäselviin kuviin, vääristyneisiin kuvioihin ja venyneisiin tai vääristyneisiin malleihin. Tässä artikkelissa tarkastellaan systemaattisesti holografisen laserkorttipaperin laadunvalvonnan avainkohtia ja ehdotetaan parametrien optimointia ja online-tarkistusratkaisuja holografisen laserkohokuviointiprosessin yleisiin virheisiin. Tavoitteena on tarjota teoreettista tukea ja käytännön ohjeita tuoton parantamiseen ja tuotantokustannusten alentamiseen.
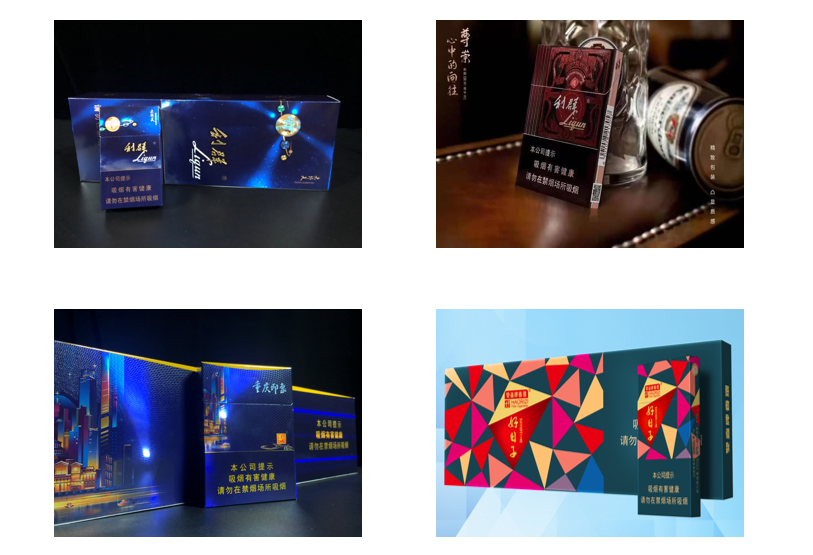
Kuva 1 Laserkartongin käyttövaikutus savukepakkauksissa
Holografisen laserpahvikohokuvioinnin laadunvalvonnan pääkohdat
Laserpahvin optisten ja materiaaliominaisuuksien sekä laiteasetusten ja ympäristötekijöiden vuoksi on haastavaa seurata ja valvoa tuotteen laatua kohokuviointiprosessin aikana, mikä lisää laservirheiden todennäköisyyttä. Tasaisen laadun varmistamiseksi samalle erälle tai jopa eri lasertuoteerille, vähentää laserfilmin hukkaa ja vähentää kustannuksia, laadunvalvontatoimenpiteet on toteutettava useissa vaiheissa, kuten kuvassa 2.
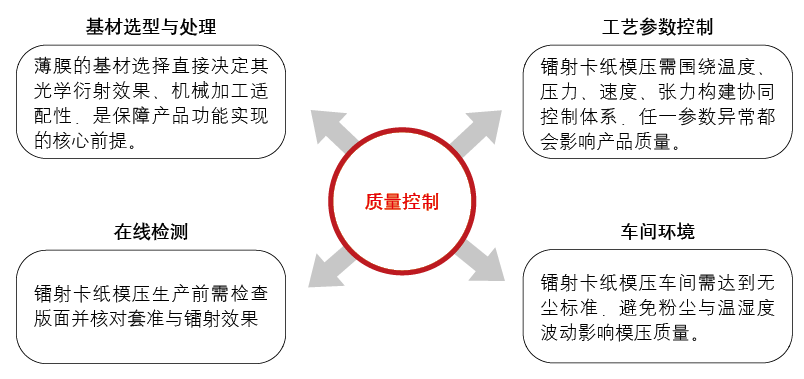
Kuva 2 Laadunvalvonnan pääkohdat holografisen laserkortin paperin muovausprosessissa
01/ Alustan valinta ja käsittely
Tällä hetkellä suurin osa markkinoilla olevista laserpahvista käyttää BOPET-kalvoa (biaksiaalisesti orientoitu polyesteri) pohjakalvona. BOPP-kalvoon (biaksiaalisesti orientoituun polypropeenikalvoon) verrattuna BOPET-kalvolla on suhteellisesti suurempi tiheys ja se tarjoaa erinomaisen kemiallisen kestävyyden, lämmönkestävyyden, kulutuskestävyyden, kosteuden- ja vedenkestävyyden sekä soveltuvuuden toissijaiseen käsittelyyn. Koska BOPET-kalvoilla on korkea adsorptio pintaan, on varastoinnin aikana kiinnitettävä huomiota pölyyn ja muihin epäpuhtauksiin. Lisäksi, jotta estetään kalvon muodonmuutos ympäristön lämpötilojen takia, lämpötilan ja kosteuden tulee varastoinnin aikana olla kohtuullisia.
Kalvopinnoitteen laatu vaikuttaa suoraan laatuun ja vaikutukseen muovauksen jälkeen, joten päällystysprosessin aikana pinnoitteen paksuutta on säädettävä asianmukaisesti välillä 2 ~ 3 μm. Yleisesti käytetyn keraamisen aniloxtelan silmäkoko on 150 mesh, 60 asteen hunajakennoreikä ja U{5}}muotoiset sivut; Jos käytät metallisia aniloxteloja, silmämäärän tulee olla 150–160 meshiä ja pinnoitteen kuivamäärää on säädettävä välillä 1,0–2,0 g/㎡, kun materiaalinesteen kiintoainepitoisuus on 16 %. Niistä metallianiloxteloilla on etuja, kuten alhaiset alkuhankintakustannukset, lyhyet prosessointijaksot ja kätevä huolto, mutta niiden kulutuskestävyys, painotarkkuus, korroosionkestävyys ja lämpöstabiilisuus ovat suhteellisen heikkoja; Keraamiset anilox-telat erottuvat kulumisenkestävyydestä, musteen siirtotarkkuudesta, korroosionkestävyydestä ja pitkäaikaisesta vakaudesta, joten ne sopivat nopeaan{13}}pientulostukseen. Niissä on kuitenkin haittoja, kuten korkeat hankintakustannukset ja pitkät käsittelysyklit.
02/ Prosessiparametrien ohjaus
Muovausprosessissa mukana ovat tuotantotekijät, kuten lämpötila, jännitys, paine ja nopeus, joilla kullakin on ratkaiseva vaikutus valmiin kalvon laatuun. Siksi tuotannon aikana on tehtävä hienosäätöjä todellisten tuotantoolosuhteiden mukaan taulukossa 1 esitetyllä säätöalueella.
Taulukko 1 Muovausprosessin parametritaulukko
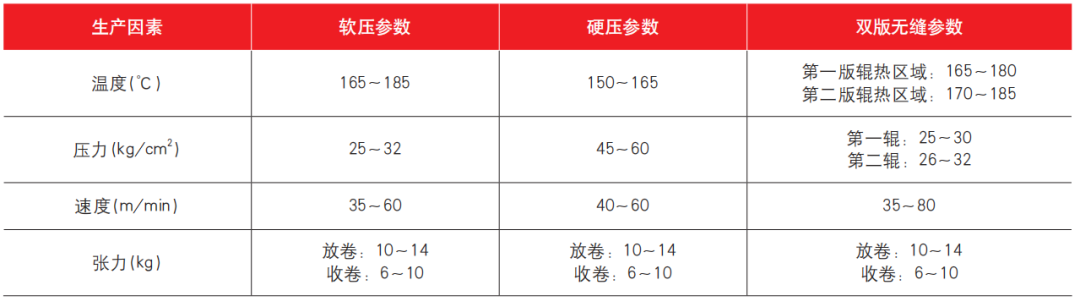
Holografisessa muovausprosessissa lämpötila, nopeus, paine ja jännitys eivät ole itsenäisiä parametreja, vaan pikemminkin "yhteistyöohjausjärjestelmä", joka on muodostettu tarkasti jäljittelevien mikro{0}}nanorakenteiden ympärille, joka varmistaa kalvon vakaan toiminnan ja tasapainottaa tuotannon tehokkuutta. Mikä tahansa säätö tai muutos missä tahansa parametrissa laukaisee vastaavat muutokset muihin parametreihin. Liian korkeat lämpötilat voivat aiheuttaa pinnoitteen murtumista, levyjen palamista ja polttamista, mikä johtaa epäselviin lasergrafiikka- ja tekstitehosteisiin. Jos lämpötila on liian alhainen eikä hartsin pehmenemispistettä saavuteta, pinnoite ei pehmene, mikro-nanorakenteen siirto on epätäydellistä ja laservaikutus on huono. Liiallinen paine aiheuttaa kalvon muodonmuutoksia ja vaurioita levytelaan; Jos paine on liian alhainen, kuva ja teksti eivät välttämättä tulostu kokonaan. Jos nopeus on liian nopea, se voi aiheuttaa epäselviä kuvia ja tekstiä, levyjen tarttumista tai filmien takertumista. Jos nopeus on liian hidas, kalvo vääntyy lämmön vaikutuksesta, värjäytyy ja heikentää kulutuskestävyyttä. Liiallinen jännitys aiheuttaa kalvon muodonmuutoksia, heikentää fysikaalisia ominaisuuksia ja jopa raudoitustangon halkeamista; Jos jännitys on liian alhainen, kalvo liukuu ja rypistyy, mikä vaikuttaa suoraan laservaikutukseen. Siksi nämä neljä tekijää yhdessä määräävät "kalvon sulkemisen ohjauksen" tehokkuuden.
03/ Verkkotestaus
Ennen muottituotantoa konepäällikön, IPQC:n ja teknisen henkilöstön on suoritettava itse-tarkastus, keskinäinen tarkastus ja partiotarkastus. Varmista ennen koneen käynnistämistä, että levytelan pinnalla ei ole vieraita aineita; Virran kytkemisen jälkeen pala muovattua laserkalvoa on poistettava, sijoitettava ja rekisteröitävä kalvolevyyn ja holografinen laserefekti on tarkastettava varmistaakseen, että se vastaa asiakkaan vaatimuksia. Jos poikkeamia ilmenee, nopeus ja kireys tulee säätää viipymättä kalvon romahtamisen estämiseksi. Tuotanto voi jatkua vasta, kun on varmistettu, että ongelmia ei ole.
Muovauskoneen tuotantoprosessin aikana stroboskooppia tulee käyttää 10–15 minuutin välein tuotteen laadun tarkistamiseksi tai hidastamiseksi. Täysimuotoisten-tuotteiden osalta keskity niiden ulkonäön laadun tarkastamiseen ja tarkista mahdolliset ongelmat, kuten painevuoto tai valkoiset täplät. Tuotteiden sijoittelussa on kiinnitettävä erityistä huomiota kalvon muodonmuutokseen. Jos ongelmia havaitaan, säädöt on tehtävä viipymättä. Jokaisen rullanvaihdon jälkeen levytela tulee pyyhkiä, jotta pöly ei putoa ja ei aiheuta muovausvirheitä.
04/ Työpajaympäristö
Nopeassa{0}}käytössä kalvo imee pölyhiukkasia ja kosteutta ympäröivästä ympäristöstä, mikä vaikuttaa epäsuorasti valun laatuun. Varmistaakseen, että tuotantoympäristö täyttää pölyttömän-ja jauheeton-standardit, työntekijöiden on ensin kuljettava ilmasuihkuhuoneen läpi ennen työpajaan tuloa poistaakseen pölyn kehostaan. Suuret lämpötilan ja kosteuden vaihtelut voivat aiheuttaa kalvon muodonmuutoksia tai jopa muuttaa sisäisiä ominaisuuksia. Siksi muovauspajan tulisi ylläpitää suhteellisen vakaata työympäristöä, jonka lämpötila on 20–25 astetta ja kosteus 55–65%.
Yleisiä laatuongelmia ja ratkaisuja holografisten laserkorttien paperinmuovausprosesseissa
Holografisen laserkortin paperin muovausprosessiin vaikuttavat monet tekijät, kuten materiaalin ominaisuudet, laiteparametrit ja ympäristöolosuhteet, mikä johtaa laatuvirheisiin. Todellisten tuotanto-olosuhteiden perusteella on tiivistetty neljän tyyppisen laatuongelman syyt, ominaisuudet ja kohdennettuja ratkaisuja käytännöllisyyden ja käytettävyyden tasapainottamiseen.
01/ Holografinen teksti ja kuvatiedot ovat yleensä epäselviä
Valmiista kuvista ja tekstistä puuttuu selkeä tekstuuri, puuttuu 3D-tehosteet ja kolmiulotteinen tunne, ja suuritehoisissa-mikroskoopeissa mikro-/nanorakenteet eivät välttämättä täytä täysin. Nämä viat johtuvat pääasiassa neljästä avaintekijästä:
(1) Riittämätön lämpötila. Pinnoite ei ole saavuttanut pehmenemislämpötilaa, sillä on huono juoksevuus, eikä se voi täyttää laserlevyn syvää mikrorakennetta.
(2) Pressure too low. Insufficient filling driving force, especially affecting 3D graphics and text at depths >0.5μm.
(3) Liian nopea nopeus. Kalvon ja laserlevyn välinen kosketusaika on < 0,08 s, ja mikro-nanorakenne irtoaa ennen täyttöä.
(4) Homeen kontaminaatio. Pöly ja kalvosaostumat peittävät laserlevyn mikro-nanorakenteen, mikä tekee kuvien ja tekstin siirtämisen mahdottomaksi.
Tarkat toimenpiteet tarvitaan edellä mainittujen syiden ratkaisemiseksi:
(1) Nosta levytelan lämpötilaa sopivasti, jotta pohjakalvopäällysteen virtaus saadaan suureksi, mikä varmistaa laserlevyn syvän mikrorakenteen täyden täyttämisen.
(2) Lisää levytelojen välistä painetta painaaksesi laserlevyn graafiset tiedot kokonaan pohjakalvoon riittävällä käyttövoimalla, mikä sopii erityisesti 3D-grafiikkaan ja tekstiin, jonka syvyys on > 0,5 μm.
(3) Vähennä auki- ja takaisinkelausnopeuksia, pidennä pohjakalvon ja levytelojen välistä kosketusaikaa ja varmista mikro-- ja nanorakenteiden täydellinen replikaatio.
(4) Ennen laminointia, tarkista laserlevy huolellisesti varmistaaksesi, ettei siinä ole puutteita ja selkeitä kuvia ja tekstiä. Pyyhi pinta nopeasti poistaaksesi pölyn ja kerrostumat, mikä estää rakenteiden tukkeutumisen.
02/ Osittain epätäydellisiä kuvia ja tekstiä
Ilmiö, jossa valmiit tuotteet näyttävät vaaka- ja pystysuorat kiinteät nauhat tai puuttuvat grafiikat reuna-alueilla, kun taas muut alueet pysyvät normaaleina, johtuu pääasiassa neljästä avaintekijästä:
(1) Epänormaali puristustelan tila, joka ilmenee pullistumana telan keskellä, mikä aiheuttaa sivuttaisaihioita tai vasemman-oikean yhdensuuntaisuuden poikkeamaa, joka ylittää 0,02 mm, mikä johtaa epätasaiseen laminointikontaktiin.
(2) Väärä lämpötilan säätö, painerullan aksiaalinen lämpötilapoikkeama yli 3 astetta, kalvo ei pehmene riittävästi matalan lämpötilan alueilla, ei pysty siirtämään grafiikkaa ja tekstiä kokonaan.
(3) Muotin kuluminen: laserlevyn paikalliset mikro-nanorakenteet kuluvat pitkäaikaisen-laminoinnin vuoksi, mikä vaikuttaa grafiikan ja tekstin replikoinnin tarkkuuteen.
(4) Epätasapaino jännityksen säädössä, leveän kalvon riittämätön reunajännitys, mikä aiheuttaa paikallisen väärän paineen epäonnistumisen.
Yllä mainittujen syiden korjaamiseksi on noudatettava seuraavia toimenpiteitä: Tarkista ensin laserpaneeli puuttuvien tulosteiden tai paikallisen kulumisen varmistamiseksi ja pyyhi ja puhdista löydetyt tahrat välittömästi. Tarkista seuraavaksi painerullien tasaisuus, mahdolliset pullistumat viat ja samanaikaisesti painerullien lämpötilan johtavuus ja voimansiirtojärjestelmän toimintatila lämpötilan tasaisuuden ja laitteiden vakauden varmistamiseksi; Jos poikkeavuuksia ei havaita yllä olevan tarkastuksen jälkeen, painerullan rungon todetaan olevan kulunut ja epämuodostunut, ja puristustela on vaihdettava viipymättä puristustarkkuuden palauttamiseksi ja puuttuvien kuvien ja tekstin ratkaisemiseksi.
03/ Graafinen venytys ja muodonmuutos
Valmiin laserfilmin kuvien ja tekstin sekä suunnittelumittojen väliset mittaerot sekä havaittu mikro-tekstuurijakson kasvu suurella suurennuksella johtuvat pääasiassa kolmesta päätekijästä:
(1) Liiallinen kireyden hallinta. Pituusjännitys ylittää kalvon kimmorajan aiheuttaen kalvon venymistä ja muodonmuutoksia, mikä puolestaan muuttaa graafisen tekstin mittoja.
(2) Lämpötilaasetus on liian korkea. Esimerkiksi kun PET-kalvon käsittelylämpötila ylittää 230 astetta, kalvo pehmenee liikaa, jolloin molekyyliketjut venyvät ulkoisten voimien vaikutuksesta, mikä johtaa epänormaaleihin graafisiin ja mikro{3}}tekstuurimittoihin.
(3) Epätasapaino nopeuden sovituksessa. Kelausnopeus on suurempi kuin kalvon nopeus, jolloin kalvoon syntyy vetovoima, joka aiheuttaa pitkittäistä venymistä ja lopulta johtaa mittapoikkeamiin kuvien ja tekstien välillä.
Edellä mainittujen syiden poistamiseksi voidaan toteuttaa seuraavat kohdennettuja toimenpiteitä:
(1) Vähennä pitkittäistä jännitystä kalvon käsittelyn aikana varmistaen, että jännitysarvo pysyy kalvon elastisen raja-alueen sisällä liiallisen venytyksen aiheuttaman graafisen muodonmuutoksen estämiseksi.
(2) Alenna painerullan lämpötilaa sopivasti; Esimerkiksi PET-kalvon käsittelylämpötila tulisi pitää alle 230 asteen kalvon liiallisen pehmenemisen ja molekyyliketjun venymisen estämiseksi.
(3) Säädä kelaus- ja aukirullausnopeuksia varmistaaksesi, että kelausnopeus vastaa filmin kulkunopeutta, eliminoi nopeuserojen aiheuttamat jännitykset, vältä kalvon pituussuuntaista venymistä ja takaa grafiikan ja tekstin mittatarkkuuden.
04/ Tekstin ja kuvien kohdistusvirhe
Holografisten graafisten ja tekstitietojen ja muiden filmimerkintöjen välinen kohdistusvirhe, epätarkka sisäkkäisyys tai monivär{0}}holografian kerrosten välinen virhe johtuu pääasiassa kolmentyyppisistä ongelmista:
(1) Filmin kohdistusvirhe. Epävakaa jännitys aiheuttaa epätasaista voimaa kalvoon tai poikkeamia puristustelan yhdensuuntaisuudessa, jotka kaikki voivat aiheuttaa kalvon sivusuuntaisen poikkeaman ja graafisen kohdistusvirheen.
(2) Muotin paikannuspoikkeama. Jos laserlevy ja puristustela on liitetty löyhästi, laserlevy on altis asennon siirtymiselle muovausprosessin aikana, mikä johtaa epätarkkaan kuvan ja tekstin sijoitteluun.
(3) Nopeuden vaihtelut. Elokuvan nopeus vaihtelee nopean ja hitaan välillä, mikä häiritsee tekstin pystysuoraa synkronointia ja kuvan vaimennusta aiheuttaen kohdistusvirheitä.
Yllä olevien syiden ratkaisemiseksi on tarpeen ensin verrata kalvoa näytteisiin poikkeaman tarkan mittaamiseksi ja sitten toteuttaa kohdennettuja toimenpiteitä:
(1) Jos kyseessä on sivusuuntainen poikkeama, säädä kalvon nopeuden vakautta nopeuden vaihteluiden vaikutuksen eliminoimiseksi ja optimoi telan lämpötila kalvon kohdistusvirheiden parantamiseksi.
(2) Jos kyseessä on pitkittäinen poikkeama, keskity kalvon kireyden säätämiseen varmistaaksesi jännityksen vakauden ja välttääksesi jännityksen vaihteluiden aiheuttamat pituussuuntaiset poikkeamat.
(3) Jos muotin paikannus poikkeaa,-korjaa uudelleen laserlevyn ja puristustelan välinen sovitus, korjaa telan yhdensuuntaisuus ja ratkaise epätarkka paikannusongelma lähteellä varmistaen holografisen graafisen sisäkkäisprosessin tarkkuuden.
Yhteenveto ja näkymät
Tulevaisuudessa holografinen laserkorttipaperin muovausprosessi voi saavuttaa läpimurtoja materiaaleissa, prosesseissa ja ympäristönsuojelussa: materiaalipuolella voidaan kehittää ja käyttää enemmän uusiutuvia ja biohajoavia substraatteja, kehittää ohuita, lujia kalvoja ja parantaa niiden yhteensopivuutta muovausprosessien kanssa. Optimoi valetut telat ja nopeat-leveät{2}}laitteet prosessin aikana suuren-mittakaavan tuotannon tehokkuuden parantamiseksi; Ympäristönsuojelussa käytetään vesi-pohjaisia pinnoitteita, UV-LED-kovettuvia pinnoitteita ja muita materiaaleja, joilla on vähän VOC-päästöjä. Tämä optiikkaa, materiaaleja ja painotaidetta yhdistävä teknologia on kehittynyt polulla, joka ei tuo vain visuaalista innovaatiota ja teollista edistystä, vaan myös rikastaa ihmisen käsityksen ja ilmaisun ulottuvuuksia ainutlaatuisella tavalla.
Tutkiessaan holografisten laserkorttien paperinmuovausprosessien mahdollisuuksia tämä artikkeli koskettaa vain tämän laajan kentän pintaa, ja on myönnettävä, että nykyisellä tutkimuksella on edelleen rajoituksia. Olipa kyse materiaalitieteen läpimurroista, ympäristöystävällisten prosessien syvenemisestä tai saumattomasta integraatiosta älykkäisiin digitaalisiin järjestelmiin, kaikki vaativat syvempää ja tieteidenvälisempaa tutkimista.