

Manuaalisessa silkkipainatuksessa on monia musteen levitysriskejä, tästä innovatiivisesta järjestelmästä on tullut hengenpelastaja!
Silkkipainatus on tällä hetkellä yksi yleisesti käytetyistä painotekniikoista. Pakkauspainatuksen alalla se on apuprosessi, jota käytetään pääasiassa painotuotteiden pinnan viimeistelyyn, kuten huurre-, taittumis-, jääkuvioiden ja tupakka- ja viinapussien pakkauslaatikoiden osittaisen kiillon aikaansaamiseen, mikä antaa pakkaukselle taiteellisia tehosteita, kuten kolmiulotteisia, kohokuvioituja, värikkäitä, mattapintaisia, täyteläisiä{2}.
Offset-, syvä- ja fleksopainolaitteisiin verrattuna silkkipainokoneiden rakenne on yksinkertaisempi. Niiden musteensyöttötapa on enimmäkseen manuaalinen. Manuaalisen värityksen ajoittaisesta luonteesta johtuen painotuotteiden väri vaihtelee suuresti, ja kun värierot ylittävät standardialueen, syntyy viallisia tuotteita; Manuaalinen muste vaatii usein sammutuksen, mikä vähentää laitteiden käyttöä; Tällä hetkellä useimmat silkkipainomusteet ovat UV-musteita, jotka ovat syövyttäviä. Manuaalisessa musteessa muste voi helposti saastuttaa ihon ja aiheuttaa kemiallisia palovammoja, mikä aiheuttaa turvallisuusriskejä ja muita ongelmia. Tuotteen laadun varmistamiseksi, laitteiden käytön parantamiseksi ja turvallisuusriskien vähentämiseksi halusimme korvata perinteisen manuaalisen musteenvaihdon automaattisella musteensyöttöjärjestelmällä.
Syyanalyysi
Silkkipainolevyt ovat seula{0}}kuin rei'itetyt levyt. Tulostuksen aikana mustetta kaadetaan ensin levylle, ja muste kulkee vetolastan paineen alaisena verkkoreikien läpi ja siirtyy alustalle. Silkkipainatusmattamusteella on korkeampi viskositeetti ja suurempia mattajauhehiukkasia (yleensä 15 ~ 60 μm). Kun koneeseen laitetaan uutta mustetta, pienet mattahiukkaset kulkevat ensin verkon läpi. Kun tulostusaika pitenee, levyllä olevan musteen mattajauhe vähenee, kun taas suurempi mattajauhe kerääntyy levylle, mikä saa substraatin mustekerroksen sävyn vaalenemaan. Väriero kasvoi ja kasvoi. Kun väriero ylittää vakioalueen, käyttäjien on pysäytettävä kone musteen vaihtamiseksi (kerää vanha muste painolevyltä ja korvaa se uudella musteella). Pitkät seisokit ovat suurin syy laitteiden alhaiseen käyttöasteeseen.
Ratkaisu
01/ Ongelman-ratkaisutapa
Tehokkaiden ratkaisujen löytämiseksi sinun on ensin ymmärrettävä laitteiden toimintaperiaatteet. Kun lisäät mustetta manuaalisesti kuvassa 1 esitetyllä täysautomaattisella silkkitulostimella, nosta ensin kovetusveitsi ja peiteveitsi ja kaada mustetta tyhjälle alueelle, joka on lähellä levyn päässä olevaa keskustaa. Laske sitten vetolastan ja kannen siivet alas, ja muste on nyt vetolastan ja kannen terien muodostamalla yhdensuuntaisella alueella.
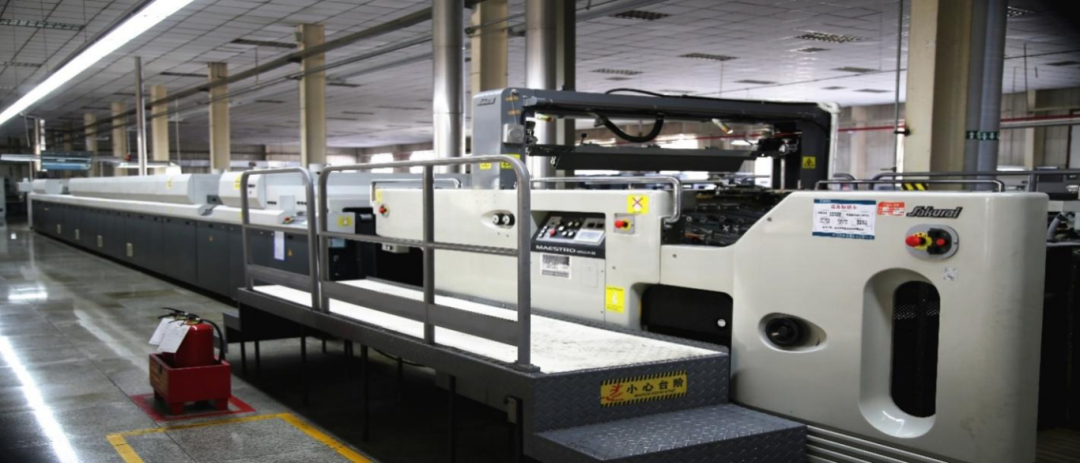 Kuva 1 Täysautomaattinen silkkipainokone
Tulostuksen aikana, kun laite on käynnissä, mustetela painetaan alas 0,3–0,5 mm:n korkeudelle painolevyn yläpuolelle (korkeutta voidaan säätää musteen peiton mukaan). Painolevy liikkuu taaksepäin, ja levyn takareuna siirtyy poispäin vetolastalta ja mustetelasta. Lasta ja mustetela pysyvät paikallaan musteprosessin loppuunsaattamiseksi, jolloin jäljennösylinteri on kiertynyt 180 astetta; kun jäljennössylinteri tarttuu paperiin ja jatkaa pyörimistään, painolevyn liikesuunta alkaa kääntyä ja siirtyä eteenpäin, jolloin levyn takareuna liikkuu vetolastua ja mustetelaa kohti. Mustetela nostaa, vetolasta painaa alas ja painolevyn muste siirtyy alustalle kuva-alueen verkkoaukkojen kautta tartuntapisteestä takareunaan vetolastan paineen alaisena. Tässä vaiheessa jäljennössylinteri on kiertynyt 360 astetta. Laite jatkaa toimintaansa ja toistaa yllä mainitut toimet jaksossa, jolloin tulostus voi jatkua. Täysautomaattisen silkkipainokoneen painoyksikkö ja painolevy on esitetty kuvassa 2.
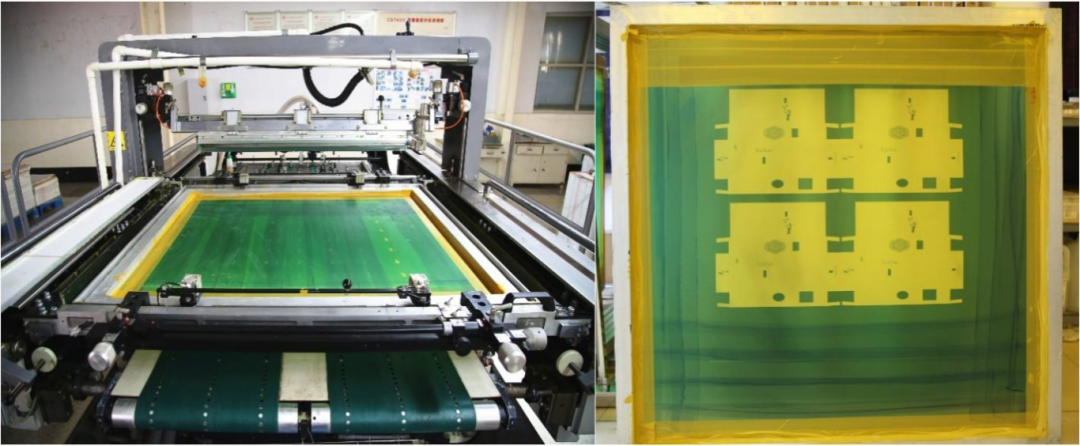 Kuva 2 Täysautomaattisen silkkipainokoneen tulostusyksikkö ja painolevy
02/ Suunnittelukonsepti
Yleisenä suunnittelukonseptina on hyödyntää täysipainoisesti paineilmalähde täysautomaattisen silkkipainokoneen lähellä (yleensä silkkipainokoneen painolevyn kiinnitys, vetolastan ja tulvatangon toiminnot ovat pneumaattisia, varustettu ilmakompressorilla tai käyttämällä keskitettyä ilmansyöttöjärjestelmää paineilman tuottamiseen). Virtalähteinä käytetään kahta pneumaattista kalvopumppua tai räjähdyssuojattua{1}}sähköistä mustepumppua. Yksi kalvopumppu on kytketty musteen syöttölinjaan, joka on asennettu vetolastan ja tulvatangon väliin ja joka vastaa uuden musteen syöttämisestä; toinen kalvopumppu on kytketty musteen paluulinjaan, joka on asennettu vetolastan poikkipalkin molempiin päihin ja joka vastaa käytetyn musteen talteenotosta. Vetolastan alaspäin suuntautuvan liikkeen ja painolevyn edestakaisen liikkeen kautta putkilinjan etupäässä oleva musteenkeräyslaite kerää ja pumppaa musteen takaisin. Kaksi kalvopumppua toimivat yhdessä täydentääkseen uuden musteen syötön ja käytetyn musteen talteenoton edestakaisin kierron.
Erityiset toimenpiteet
01/ Musteensyöttölinjan asennus
Syöttölinjan musteen ulostulo on asennettu keskiasentoon vetolastan ja tulvatangon väliin (pituuden keskipiste ja yhdensuuntaisen etäisyyden keskipiste näiden kahden välillä). Syöttölinjan musteen sisääntulo sijoitetaan mustesäiliöön, ja kalvopumppu asennetaan putkilinjaan musteen ulostulon ja musteen sisääntulon väliin tuottamaan virtaa, joka imee jatkuvasti mustetta säiliöstä ja toimittaa sen painolevylle.
Musteen syöttämiseksi tarkasti vetolastan ja täytetangon väliselle keskialueelle ja musteen virtaaminen tasaisesti keskeltä molemmille puolille kanavassa, joka muodostuu vetolastan ja tulvitustangon väliin painovoiman ja vetolastan ja tulvatangon edestakaisen liikkeen vaikutuksesta, olemme suunnitelleet musteen syöttöaukon litteän suun muotoiseksi3 (kuva).
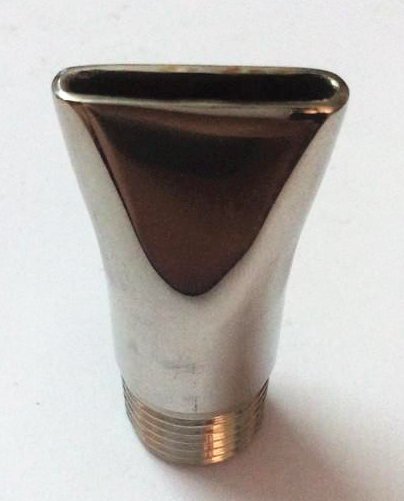
Kuva 3 Litteä-suu musteensyöttöportti
02/ Musteen paluuputken asennus
Koska painolevyn muste virtaa keskeltä molemmille puolille kaavinterän ja annosteluterän väliin muodostuvan käytävän sisällä painovoiman ja kaavinterän ja annosteluterän edestakaisen liikkeen vaikutuksesta, vanha muste kerääntyy enimmäkseen levyn sivukehysten lähelle käyttö- ja käyttöpuolen lähelle (kuva 4). Siksi suunnittelimme musteen paluuputken kahdella musteenkeräysportilla, jotka asennettiin vastaavasti kaavinterän poikkipalkin molempiin päihin (kuva 5). Tehokkaan musteenkeräyksen varmistamiseksi lisäsimme keräilyportteihin myös puolisuunnikkaan muotoiset musteenkeräimet (kuva 6), ja kaapimien korkeutta voidaan säätää niin, että ne koskettavat vain kevyesti painolevyä kaavinterällä painettaessa, mikä varmistaa musteen keräämisen levyä vahingoittamatta. Kaavinterän alaspäin suuntautuva paine yhdistettynä painolevyn edestakaisin liikkeeseen saa keräyskaapimia keräämään ja pumppaamaan musteen takaisin.
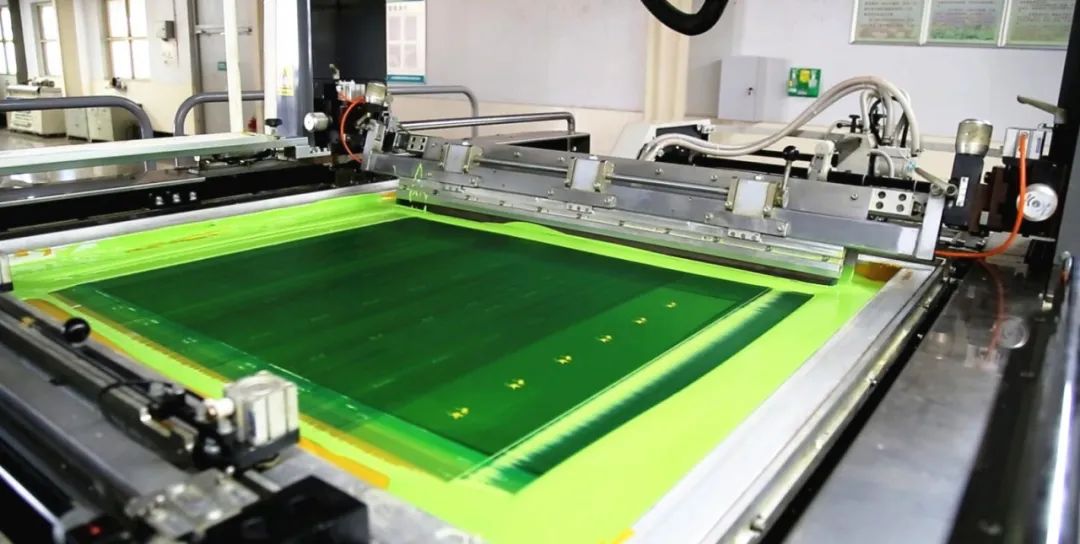
Kuva 4 Vanhan musteen kerääntymisen sijainti
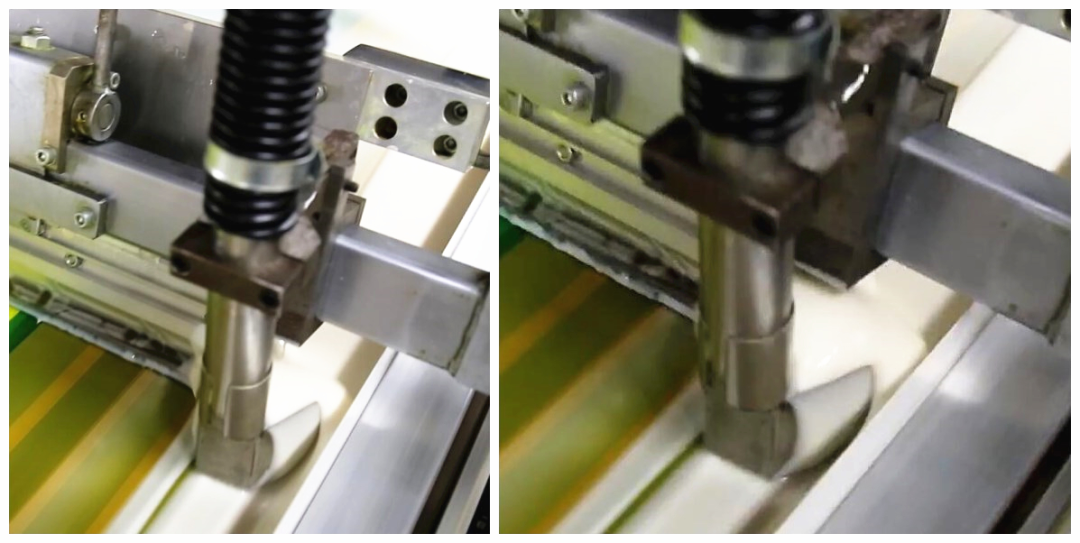
Kuva 5 Musteenkeräysaukon ja sen musteen kaavin asennusasento kaavinterän palkkiin
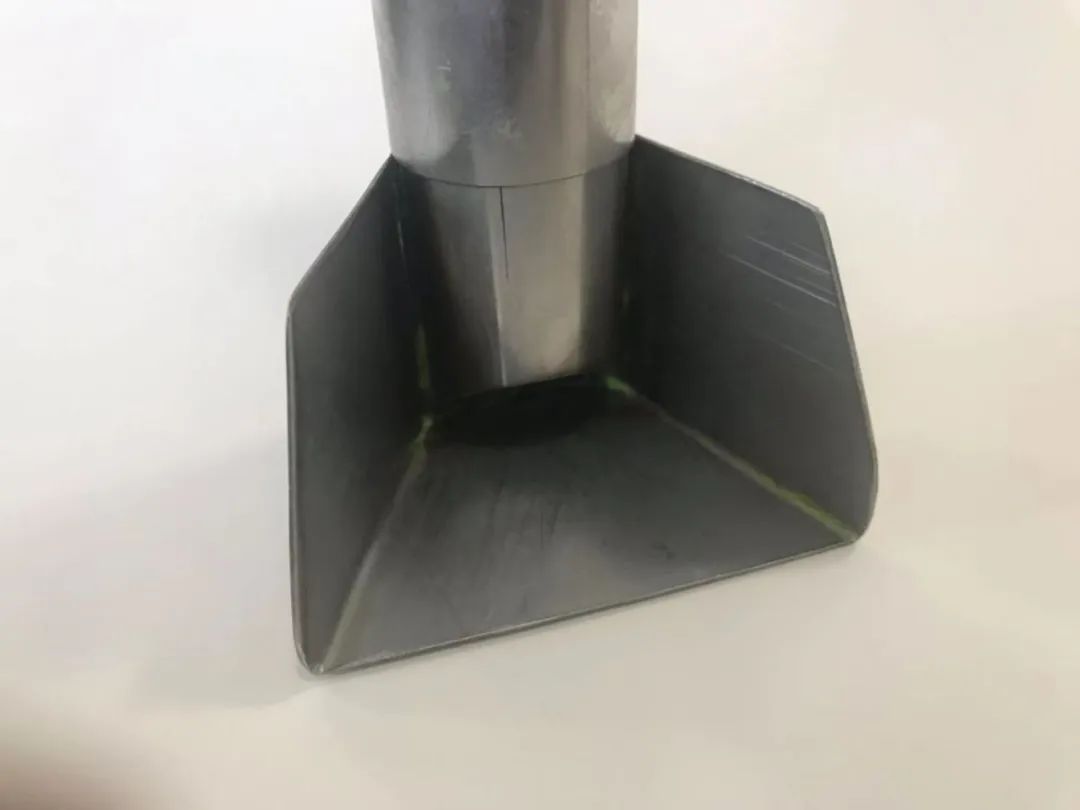
Kuva 6 Musteen vastaanottoportti ja sen puolisuunnikkaan muotoinen musteen vastaanottokaavin
03/ Pneumaattisen kalvopumpun asennus
Kaksi pneumaattista kalvopumppua (kuva 7) on asennettu musteen syöttö- ja musteen paluuputkiin. Pneumaattiset kalvopumput on varustettu itsenäisillä kytkimillä ja kaasuvirtauksen säätöventtiileillä. Kytkimien ja kaasuvirtauksen säätöventtiilien avulla musteen syöttö- ja palautustoimintojen käynnistystä, pysäytystä ja virtausta voidaan ohjata itsenäisesti.
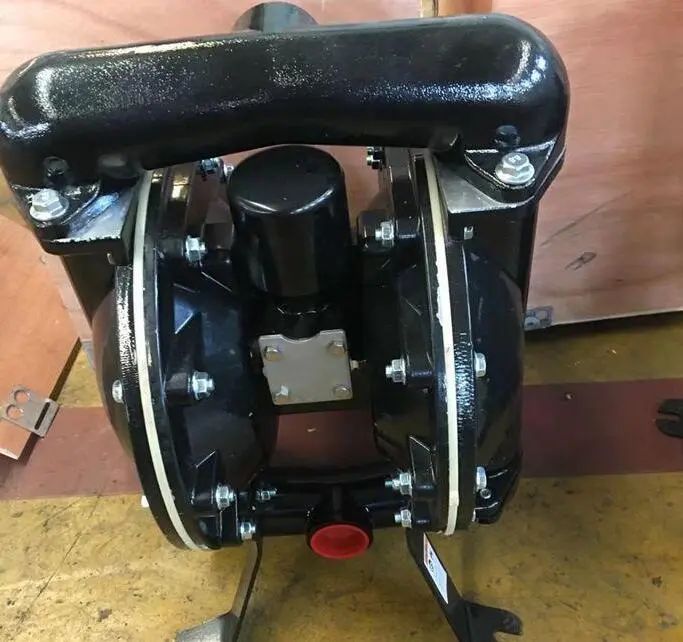
Kuva 7 Pneumaattinen kalvopumppu
04/ Mustesäiliön määrittäminen
Varmistaaksemme, että laitteesta takaisin pumpattua vanhaa mustetta voidaan käyttää uudelleen, olemme konfiguroineet musteen varastosäiliön (Kuva 8). Musteen säilytyssäiliö on lieriömäinen kannella ja kanteen on asennettu pneumaattinen sekoitin. Pneumaattisessa sekoittimessa on itsenäinen kytkin ja nopeudensäätöventtiili, jotka mahdollistavat sen käynnistymisen, pysäyttämisen ja nopeuden säätämisen itsenäisesti. Musteen syöttöputken pää on upotettu musteen varastosäiliöön, ja kalvopumppu antaa voiman toimittaa mustetta jatkuvasti varastosäiliöstä painolevylle. Mustesäiliöön asennettua pneumaattista sekoitinta käytetään tällä hetkellä vanhan ja uuden musteen sekoittamiseen. Laitteesta takaisin pumpattua vanhaa mustetta ei lisätä suoraan varastosäiliöön; se on ensin-hiottava uudelleen jauhatuskoneella ja sen jälkeen lisätään tietty määrä mustetta säätävää öljyä, jotta se soveltuu tulostukseen uuden musteen laatuun. Sen jälkeen se lisätään varastosäiliöön tietyssä suhteessa ja sekoitetaan perusteellisesti uuden musteen kanssa pneumaattisen sekoittimen avulla.
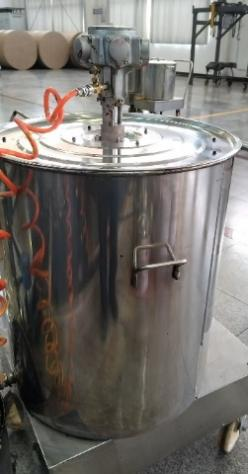
Kuva 8 Musteen säilytyssäiliö pneumaattisella sekoittimella
05/ Keskitetyn ohjausjärjestelmän asennus
Helpottaaksemme käyttöä, saavuttaaksemme uuden musteen syötön ja vanhan musteen talteenoton automatisoinnin sekä musteen syötön ja talteenoton tarkkuuden ja jatkuvuuden asensimme lisäksi keskitetyn ohjausjärjestelmän, ostimme ohjauskosketusnäytön (kuva 9), suunnittelimme ohjausohjelman ja toteutimme eri toimintojen integroidun ohjauksen.
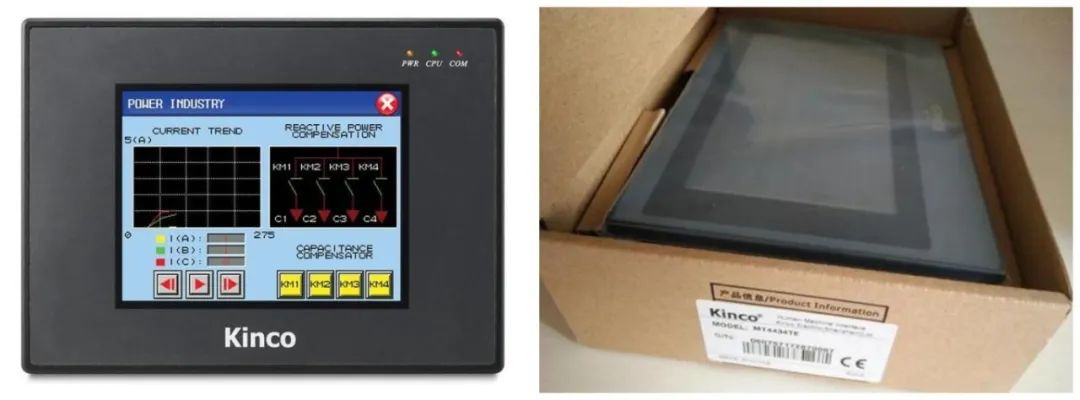 Kuva 9 Kosketusnäytön fyysinen kaavio
Vaikutusten vahvistus
Asennustöiden päätyttyä toimintatestaus osoitti, että normaalilla käyttönopeuksilla ajoittaisen musteensyötön aiheuttama tuotteen väriero-ongelma saatiin hallintaan tehokkaasti. Lisäksi koska automaattinen syklinen musteensyöttöjärjestelmä korvasi kokonaan manuaaliset musteen vaihtotoiminnot, säästyi seisokkeja ja parannettiin laitteiden käyttöastetta, samalla kun musteen kemiallisten palovammojen aiheuttamat turvallisuusriskit poistuivat.