

Sinun on hallittava nämä neljä päämenetelmää
Tarrojen valmistuksen aikana stanssauksen{0}}laatu vaikuttaa suoraan seuraavan prosessin-etiketöintivaiheen tuotantotehokkuuteen. Huono meistin-leikkaus voi helposti johtaa tarran repeytymiseen tai kohdistusvirheeseen nopean-etiketoinnin aikana, mikä aiheuttaa merkittäviä ongelmia ja tappioita tarratulostusyrityksille. Se vaikuttaa myös suoraan lopputuotteen ulkonäköön ja asiakkaan käyttökokemukseen. Monet tekijät vaikuttavat meis-leikkauksen laatuun, ja eri etikettituotteilla on erilaiset vaatimukset stanssauksen prosessille, menetelmille, laadulle, tehokkuudelle ja kustannusten hallitukselle. Tässä artikkelissa käsitellään näitä ongelmia, ja se alkaa yleisesti käytetyillä-stanssausmenetelmillä ja esittää yhteenvedon markkinoilla olevien erilaisten stans{11}}leikkausmenetelmien nykyisestä käyttötilasta, eduista ja haitoista.
Tällä hetkellä on olemassa suunnilleen neljän tyyppistä tarramuotti-leikkausmenetelmää: CNC-leikkauskoneet, tasomaistin-leikkaus, pyörivä meisti-leikkaus ja laserleikkaus-.
01
CNC-leikkuukoneet
Kustannussäästön näkökulmasta katsottuna tasomaistin-leikkaus- ja CNC-leikkauskoneet säästävät eniten materiaalikustannuksia, erityisesti CNC-leikkauskoneet. Niiden kulutuskustannukset eivät ole vain alhaisia, vaan myös nopeita ja käteviä, eivätkä vaadi fyysisten leikkausmuottien valmistelua. Yksi elektroninen stanssaustiedosto voidaan suorittaa tietokoneen tai mobiilisovelluksen kautta leikkauskomentojen antamiseksi yhden tai useamman erikoisleikkauspään toimiessa samanaikaisesti, seuraamalla esiasetettuja leikkauslinjoja tai käyttämällä kameroita automaattista reunantunnistusta varten. Päiden leikkaussyvyys asetetaan materiaalin paksuuden ja ennalta määritettyjen etikettiprosessivaatimusten- mukaan, ja leikkuupäihin voidaan tehdä pieniä säätöjä prosessin aikana todellisten leikkausjälkien perusteella.
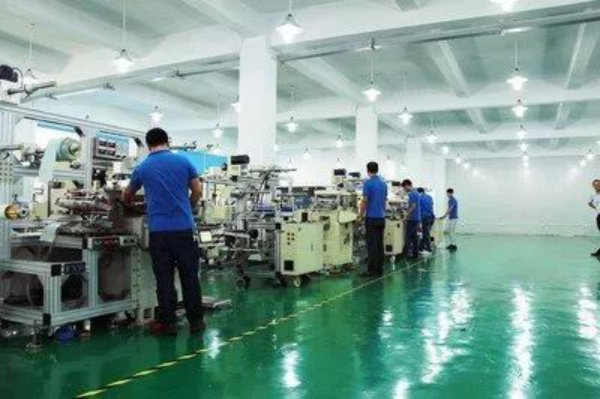
Lisäksi CNC-leikkaustyöstökoneiden työskentelyalue vaihtelee 300 mm:stä yli 2000 mm:iin. Mitä suurempi leikkuuleveys, sitä pienempi on paikoitustarkkuus ja toistettavuus. CNC-leikkauskoneiden leikkausnopeusalue on 400mm/s - 2000mm/s. Mitä enemmän leikkuupäitä on, sitä nopeampi paperin syöttönopeus. Koska CNC-leikkauskoneet ovat suhteellisen edullisia, ne soveltuvat pienille tarratulostusyrityksille, painotaloille tai vedostukseen. CNC-leikkauskoneiden leikkaustehokkuus ja tarkkuus ovat kuitenkin alhaisemmat verrattuna kolmeen muuhun meistin{10}}leikkausmenetelmään, joten ne sopivat paremmin manuaaliseen etiketöintiin.
02
Tasomaistin-leikkaus
Verrattuna CNC-leikkauskoneisiin tasoleikkaus on tarratulostusyritysten varhaisin ja yleisimmin käytetty stans-leikkausmenetelmä. Tasomaistimessa-on alhaiset veitsen-valmistuskustannukset ja nopea veitsen-valmistusnopeus (riippuen kuvioiden monimutkaisuudesta). Tasomaista -leikkauksen leikkaussuuttimet valmistetaan yleensä manuaalisella veitsijärjestelyllä tai laserleikkauksella. Toisin sanoen CNC-automaattisella taivutus- ja veitsijärjestelyllä terät asennetaan keskitiheyksisille kuitulevyille, ja lopuksi terä{10}}järjestetty muotti asennetaan meistin-leikkuukoneen veitsen pidikkeeseen.
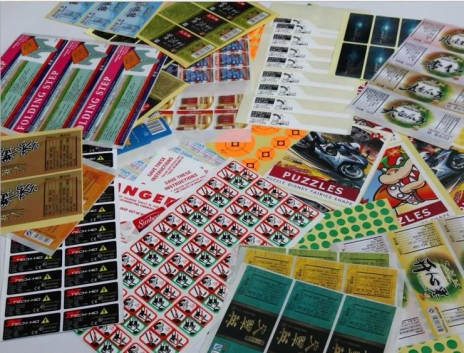
Tasomaistimeistuksen -leikkaustehokkuus on paljon parempi verrattuna CNC-leikkauskoneisiin. Paperin syöttönopeus vaihtelee välillä 20 m/s – 100 m/s, ja litteäpuristimen litteästanssauskoneiden hinta vaihtelee kymmenistä tuhansista satoihin tuhansiin juaneihin. Se soveltuu pieniin tilauksiin, kiireellisiin tilauksiin, näytteisiin, tulostukseen suhteellisen kapealla rainaleveydellä, ei--nopealla-automaattisella etiketöinnillä ja tilauksiin, joissa ei vaadita tiukkoja vaatimuksia taustapaperin leikkausjäljeille.
03
Pyörivä stanssaus
Pyörivä stanssaus, joka tunnetaan myös nimellä pyörivä veitsileikkaus, käytettiin ensin-puristimen jälkeisessä käsittelyssä, ja myöhemmin kemian-, elektroniikka- ja lääketeollisuus omaksui sen laajasti. Viime vuosina fleksopainotekniikan nopean kehityksen ja tarrapainoyritysten tuotannon tehokkuutta koskevien vaatimusten kasvaessa tästä stanssausmenetelmästä on vähitellen tullut tärkein stans-leikkausmenetelmä.
Tuotannon yhdistämisen näkökulmasta pyörivä stanssaus voidaan jakaa in-line-stanssaukseen ja offline-stanssaukseen. Linjaleikkaus tapahtuu pääasiassa fleksopuristimissa, jotka on varustettu pyörivällä stanssausyksiköllä, mikä mahdollistaa stans-leikkauksen suorittamisen samanaikaisesti tarratulostuksen kanssa. Kirjoittajan palvelemista asiakkaista noin kaksi-kolmasosaa on linjasahauksesta, jonka nopeudet vaihtelevat useista kymmenistä metreistä minuutissa 200 metriin/min, mikä parantaa huomattavasti tuotannon tehokkuutta. Offline-stanssaus on kätevä offline--leikkausvaatimuksiin offset-, syvä- ja fleksopainatuksessa.
Pyörivä meisti-leikkaus on tällä hetkellä tehokkain meisti-leikkausmenetelmä ja tarjoaa parhaan hallinnan stans-leikkaustarkkuuteen (±0,0025 mm, mikä tarkoittaa, että muotin on leikattava liimakerroksen läpi vahingoittamatta silikonikerrosta). Sillä on merkittäviä etuja nopeassa-automaattisessa etiketöinnissa, ultraohuissa irrokepäällysteissä (lasi alle 40 g, PET alle 0,030 mm), saumattomassa viimeistelyssä, materiaalien erityisessä teräkulman hallinnassa (40 astetta – 60 astetta) ja erityisissä teräkäsittelyissä, kuten kulutusta{11}}kestävässä kromi{11}-0-0-0-0 mm pinnoitteessa. tarttumista estävät pinnoitteet ja paljon muuta.
Pyörivä{0}}leikkaustyökalut on jaettu kaiverrettuihin veitsiin ja taipuisiin teriin, ja pyörivä-leikkaus joustavilla terillä korvaa yhä useammin pyörivät kaiverretut veitset ja litteät{2}leikkausmenetelmät.
Pyörivä kaiverrettu veitsi on terä, joka on valmistettu jyrsimällä veitsen kärki (leikkauslinja) suoraan 45 # terästelalla tietokoneella-ohjatulla kolmi-- tai moni-akselilla (CNC) työstyksellä, jota seuraa kärjen kovuuden ja muiden ominaisuuksien käsittely. Pyörivä kaiverrettu veitsi ja terärulla on integroitu, ja litteyttä ohjataan CNC-tarkkuudella, mikä johtaa korkeaan tasaisuuteen ja yksinkertaiseen käyttöön. Terärulla on vain asetettava liukuvaan uraan ja painettava. Haittoja ovat korkeat kustannukset ja hankala vaihto; kun veitsen kärki kuluu, se tulee lähettää takaisin toimittajalle teroitusta tai uutta kärkeä varten, mikä aiheuttaa huomattavia huolto- ja logistiikkakustannuksia. Yleensä painoyritykset pitävät useita varaterärullia varmistaakseen teroituksen, kuljetuksen ja käytön jatkuvan tuotannon.
Koska kotimaiset tarrapainoyritykset käyttävät enimmäkseen kotimaisia kaiverrusveitsiä, veitsenkärkien kulutuskestävyys vaihtelee ja huonon kulutuskestävyyden omaavat veitsenkärjet kuluvat hyvin nopeasti. Käyttäjät turvautuvat usein painamiseen kovemmin, kun meistin-leikkausvaikutus ei ole hyvä, mutta he jättävät usein huomiotta ongelman: takatelan-olkapääraudan muodonmuutosnopeuden ja kovuuden meistin-leikkausyksikön alla ja kuinka paljon painetta taka-ylätela tai tukirulla voi vahingoittumatta telan ja renkaan kanssa. Kun olkapää tai laakerit ovat vaurioituneet, on vaikea varmistaa, että taka-ylärulla pyörii samankeskisesti, mikä vaikeuttaa tarkkaa meistin-leikkausta. Kirjoittaja ehdottaa paineen käyttöä meistin-leikkausalustan teknisten ohjeiden mukaisesti.
Pyöreät-puristinjoustavat terät valmistetaan yleensä korkea-laadukkaasta, korkea-kovasta eurooppalaisesta jousiteräksestä, syövytetty tiukasti valvotulla kemiallisella prosessilla ja kaiverrettu tietokone-ohjatulla laitteistolla (CNC). Pyöreiden -puristinjoustavien terien tarkkuutta voidaan säätää ±2,5–±5 µm suunnitellusta korkeudesta tasaisen -leikkauksen varmistamiseksi. Mitä korkeammat vaatimukset terän tarkkuudelle ja elinkaarelle asetetaan, sitä korkeampi hinta, joka määräytyy yhdistelmäprosessin ja veitsilinjan pituuden mukaan. Tarrapainoyritysten on mukautettava erilaisia prosessivaatimuksia todellisten tuotteidensa tarpeiden mukaan.
Verrattuna pyöreisiin-puristinkaiverrusveitsiin, pyöreillä-puristinjoustoterillä on tarkempi mittatarkkuus reunojen välillä, ja ne voivat täyttää erilaisia räätälöityjä prosessivaatimuksia. Varsinkin kun terän kulutusta kestävä pinnoite- on vain 5 μm–10 μm, sen kovuus voi olla 73–75 astetta, mikä täyttää käyttöiän vaatimuksen ja suojaa laitteita hyvin, mikä vähentää kovan paineen aiheuttaman vaurion riskiä. Lisäksi pyöreä-puristin joustavien terien toimitusaika on suhteellisen lyhyt, yleensä 4–5 päivässä, hinta on alhaisempi ja vaihto ja varmuuskopiointi ovat kätevämpiä. Pyöreät-puristinjoustavat terät edellyttävät kuitenkin korkean-tarkkojen magneettirullien hankkimista, ja teriä kiinnitettäessä on välttämätöntä pitää magneettirullan pinta ja terien kiinnityspinta puhtaana, jotta vältetään pölyn tai muiden roskien tarttuminen terän ja magneettirullan väliin, mikä voi pilata terän tasaisuuden ja aiheuttaa terän tasaisuuden.
04
Laserleikkaus-
Laserleikkaus{0}}hyödynnä laserin lähettämää lasersädettä, joka keskittää sen painettuun materiaaliin ja leikkaa tasaisesti suunnitellun veitsen-viivan muodon mukaan, jolloin saadaan leikkausjäljet mikronitasolla.
Laserleikkaus-ei vaadi fyysisten muottilevyjen valmistamista ja mahdollistaa nopean vaihtamisen eri tilausgrafiikoiden välillä. Leikkaussuunnitelmat voidaan suorittaa tietokoneella erilaisilla grafiikka- ja materiaaliparametreilla, jotka generoivat automaattisesti tarvittavat leikkaussyvyysmerkit ja niitä voidaan käsitellä toistuvasti. Tietokone voi noutaa aiemmin ohjelmoidut leikkausrutiinit aloittaakseen tuotannon välittömästi, mikä säästää aikaa, joka tarvitaan perinteisten stanssaus-leikkausmuottien vaihtamiseen ja säätämiseen.
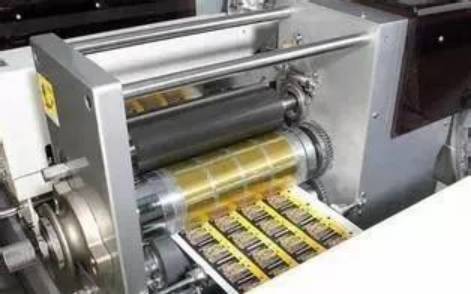
Tällä hetkellä laserleikkaus-on hitaampaa kuin perinteiset meist-leikkauskoneet, kalliimpaa ja aiheuttaa palamista leikkausreunoissa. Siinä on myös vähimmäisviivan leveysongelma leikkauslinjoissa. Se soveltuu enimmäkseen kutsuihin, onnittelukortteihin, karkkirasioihin, kakkulaatikoihin, paperiveistoksiin, paperin-leikkauksiin ja lahjapakkauslaatikoihin, mutta sitä käytetään harvemmin tarroihin.
Yhteenvetona voidaan todeta, että kun otetaan huomioon kustannusten hallinta ja pienet määrät, voidaan valita CNC-leikkauskoneet ja hidas{0}}tasomaistin-leikkaus. tuoterakenteille, jotka kallistuvat hitaan-automaattiseen etiketöintiin tai suurempien määrien manuaaliseen etiketöintiin, voidaan valita nopeat-tasolevyt ja hitaalla-nopeuksilla pyörivät{5}}leikkauskoneet; Suurille tilauksille, joissa on erilaisia tuoteprosesseja ja materiaaleja, tiukat vaatimukset leikkausjäljelle ja useimmiten nopeat automaattiset etiketöintitilausrakenteet, suosittelemme pyörivää-leikkausta sen kustannussuorituskykysuhteen vuoksi. Laserleikkaus tarratulostuskentässä on edelleen varovaisempi vaihtoehto, ja käyttäjät voivat valita sopivan{11}}leikkaustavan tuotteen rakenteen perusteella. Yllä oleva edustaa vain henkilökohtaisia mielipiteitä, ja toivon, että se auttaa kaikkia.